
このガイドで できること
マスターデータの設定(単位、作業センター、製品分類)→ 製品構成表(BOM)の作成 → 製造指示の作成と実行 → ガントチャートによるキャパシティ別のスケジュール作成 → タッチスクリーンとアンドン表示盤(MES)による現場での操作 → 完成品の原価がシステムで自動計算され、仕訳が記録される様子の確認 → 所要量計画(MRP)の実行による購買・製造の必要事項の把握 → 月末の締めと製造原価の振替(ステップ11)。原材料から正確な原価を持つ完成品まで、すべて同じシステムで完結します。
まだ機能の全体像をご存じではありませんか? 製造管理の記事を先にご覧いただくと、モジュールでできることが把握できます。
事前準備
1. GTG CRMにログインし、Manufacturing権限(BOM・製造指示の閲覧/操作、および原価・差異を確認するためのCosting権限)が付与されていること。 — 製造権限はワークスペースの管理者が付与します。原価の金額は、Costing権限を持つユーザーにのみ表示されます。
2. 会計モジュールで勘定科目表(Chart of Accounts)が設定されていること。 — 完成品の原価(COGM)の仕訳を元帳に記録するために必要です。
3. 製品・原材料が登録され、倉庫が設定されていること。 — 製造指示では、出庫元の倉庫から原材料を消費し、完成品を入庫先の倉庫に入庫します。
4.(ステップ7〜8用)製造設定で「リアルタイム工場画面」を有効にし、作業者に工場操作の権限を付与すること。 — リアルタイム工場画面は一つのスイッチで有効化できます。作業者は操作権限がある場合にのみ作業センターを稼働させることができます。
ステップ1 — マスターデータの設定(単位、作業センター、製品分類)
- Manufacturing ▸ Settingsを開きます。標準の単位(kg、g、L、個、箱、時間など)は初めから用意されています。必要に応じて独自の単位を追加してください。
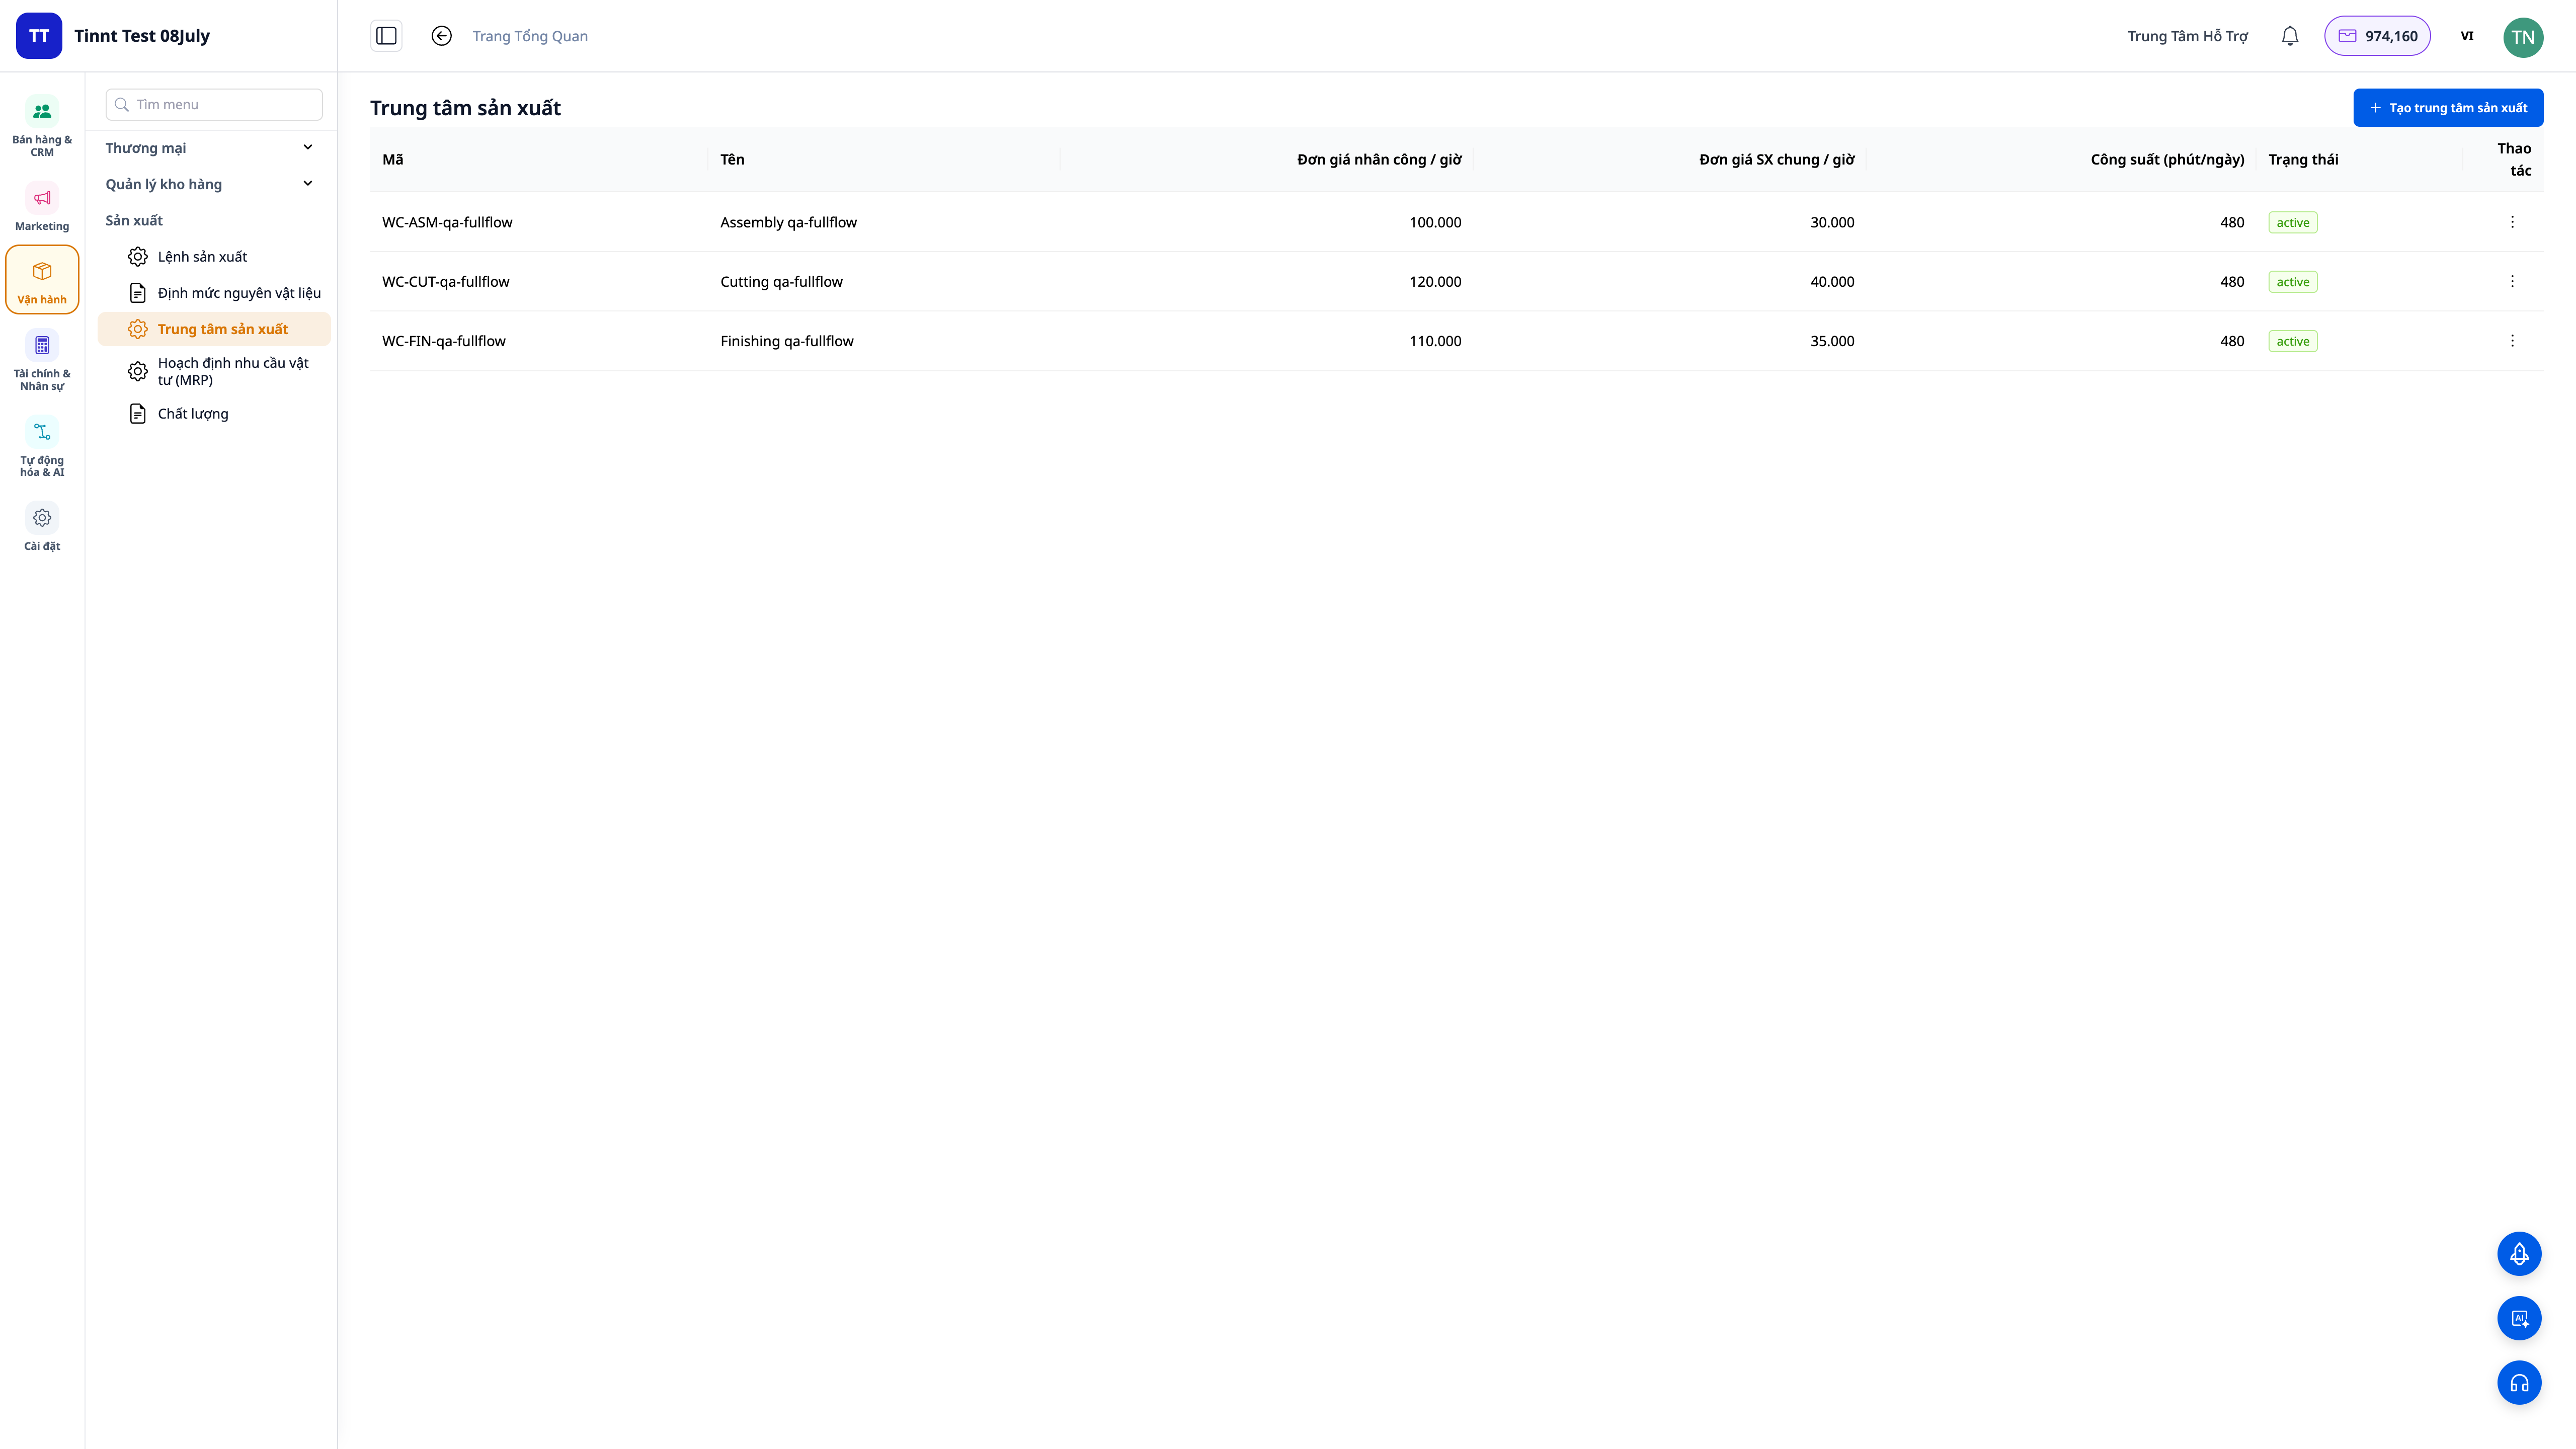
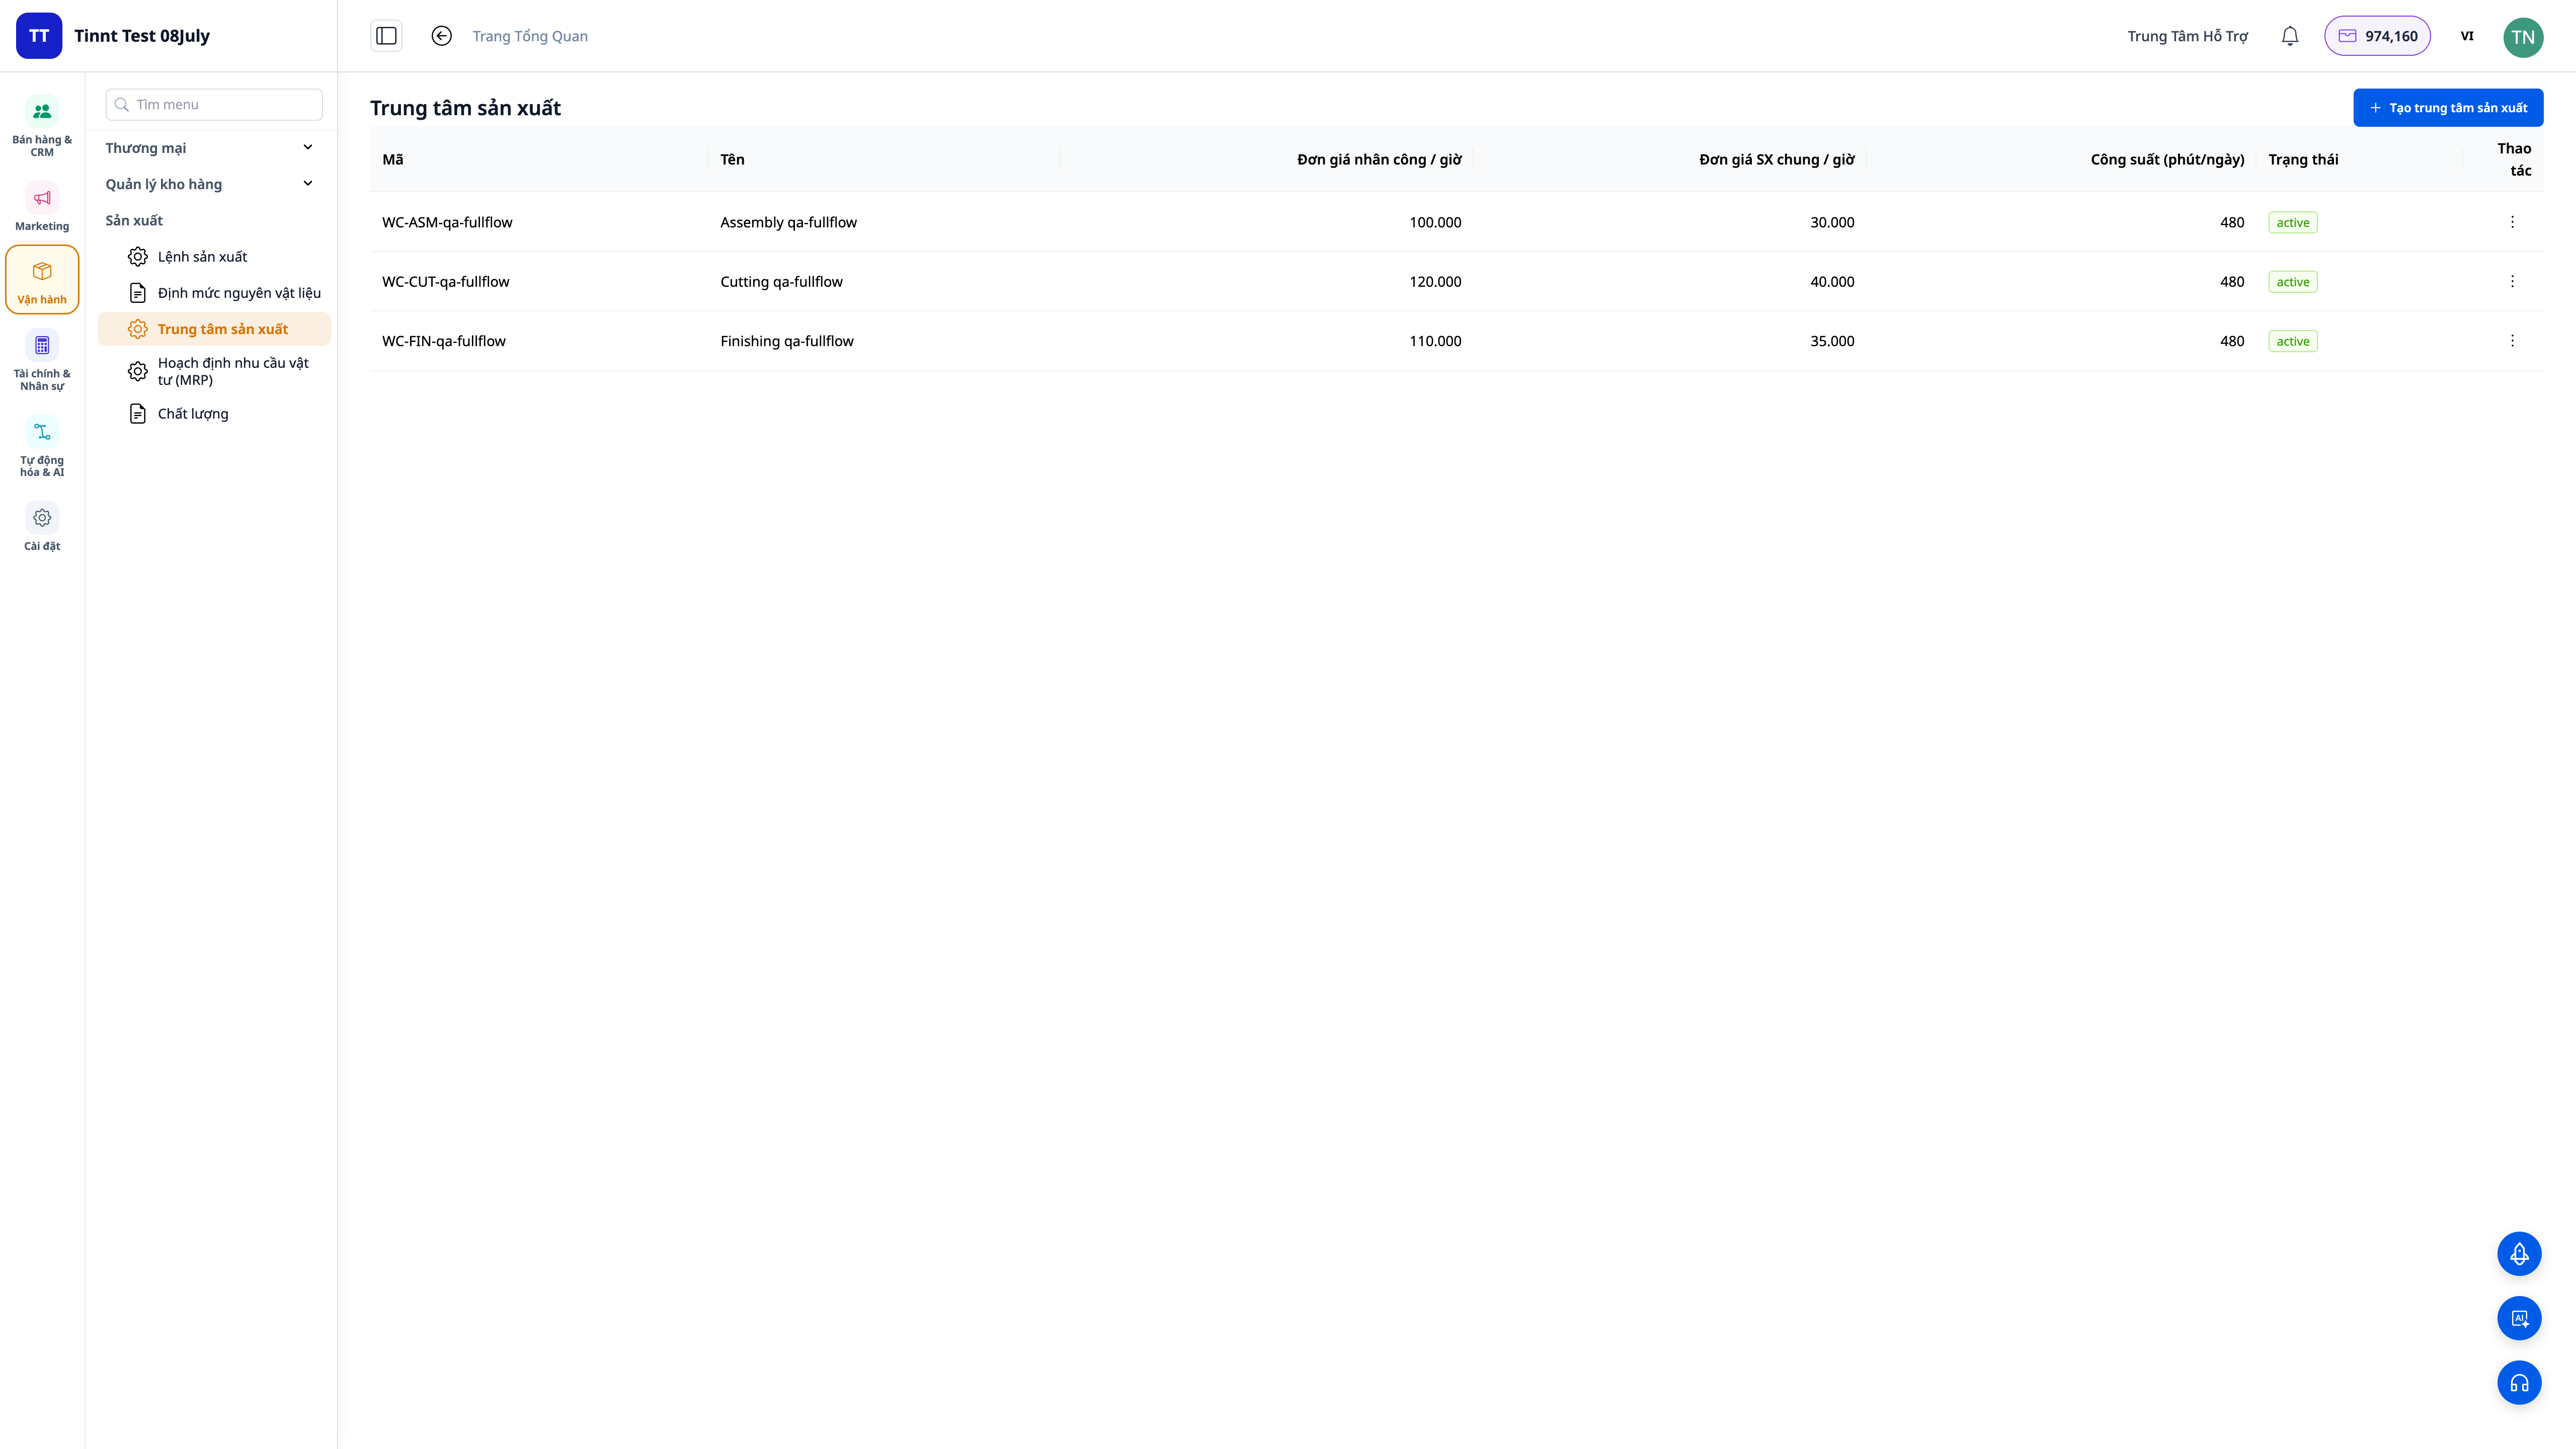
- Work Centers(作業センター)に移動し、作業が行われる場所(裁断、組立、仕上げなど)を作成します。各作業センターに作業者の時間単価と1時間あたりの製造間接費を設定してください。この2つの数値が原価に反映されます。
- 製品ごとに種類を選択します:原材料 / 部品 / 完成品 / 包装材、そして在庫単位を設定します。
✅ 期待される結果:単位の一覧があり、作業者の時間単価と製造間接費/時間が設定された作業センターが少なくとも1つあり、製品が正しく分類されていること。
ステップ2 — 製品構成表(BOM)の作成
- Manufacturing ▸ Bills of Materials ▸ Newを開きます。
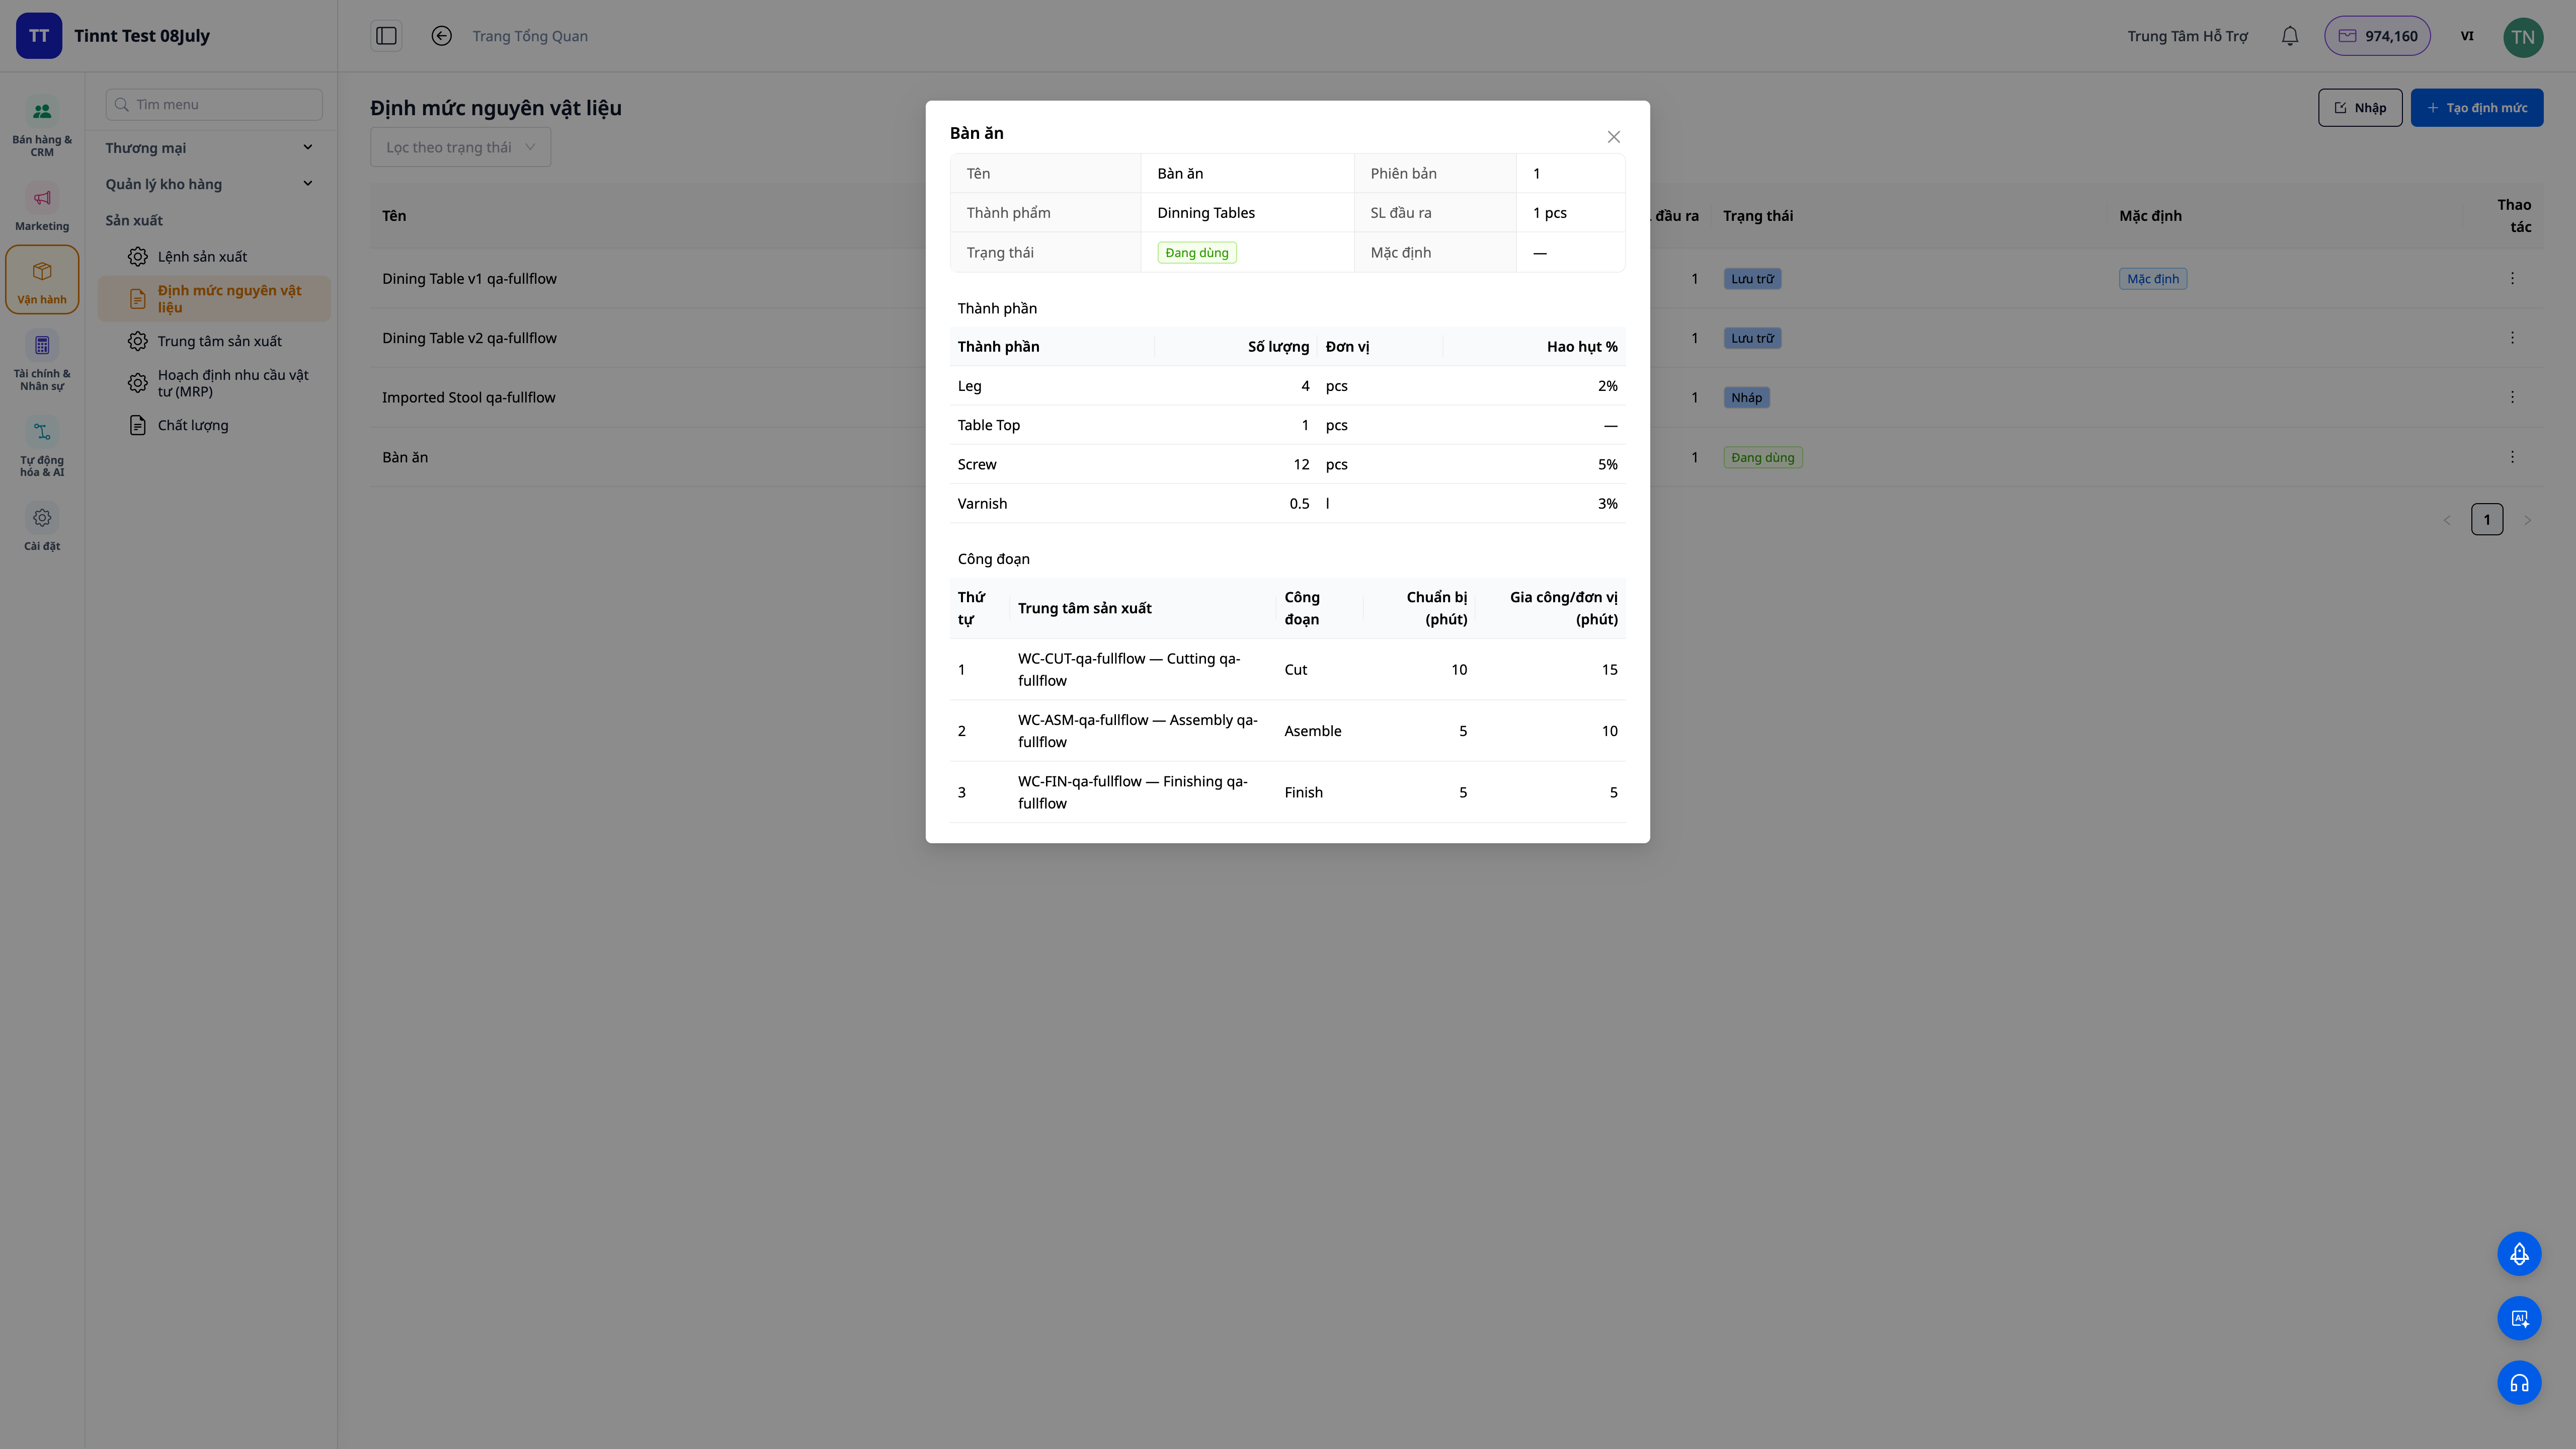
- 完成品を選択し、原材料を一つずつ入力します:数量、単位、ロス率(scrap)(%)。
- 工程(routing)を追加します:各工程をどの作業センターで行うか、段取り時間と単位あたりの加工時間を入力します。
- 構成が整ったらActivate(有効化)をクリックします。
✅ 期待される結果:BOMのステータスがActivatedになり、原材料(ロス率を含む)と工程がすべて表示されます。ある部品自体に別のBOMが設定されている場合、システムはこれを多階層の構成として認識します。
💡 ヒント:原材料リストやBOMがすでにExcelにある場合は、ダウンロードしたテンプレートを使うか、ファイルをそのままドラッグして入れ、AIに列を照合させてください。手入力の手間が省けます。
ステップ3 — 製造指示の作成
- Vào Manufacturing ▸ Production Orders ▸ New.
- Chọn 製品、部品表(BOM)、数量 cần làm.
- Chọn 倉庫元(lấy nguyên liệu)và 倉庫先(nhập thành phẩm).
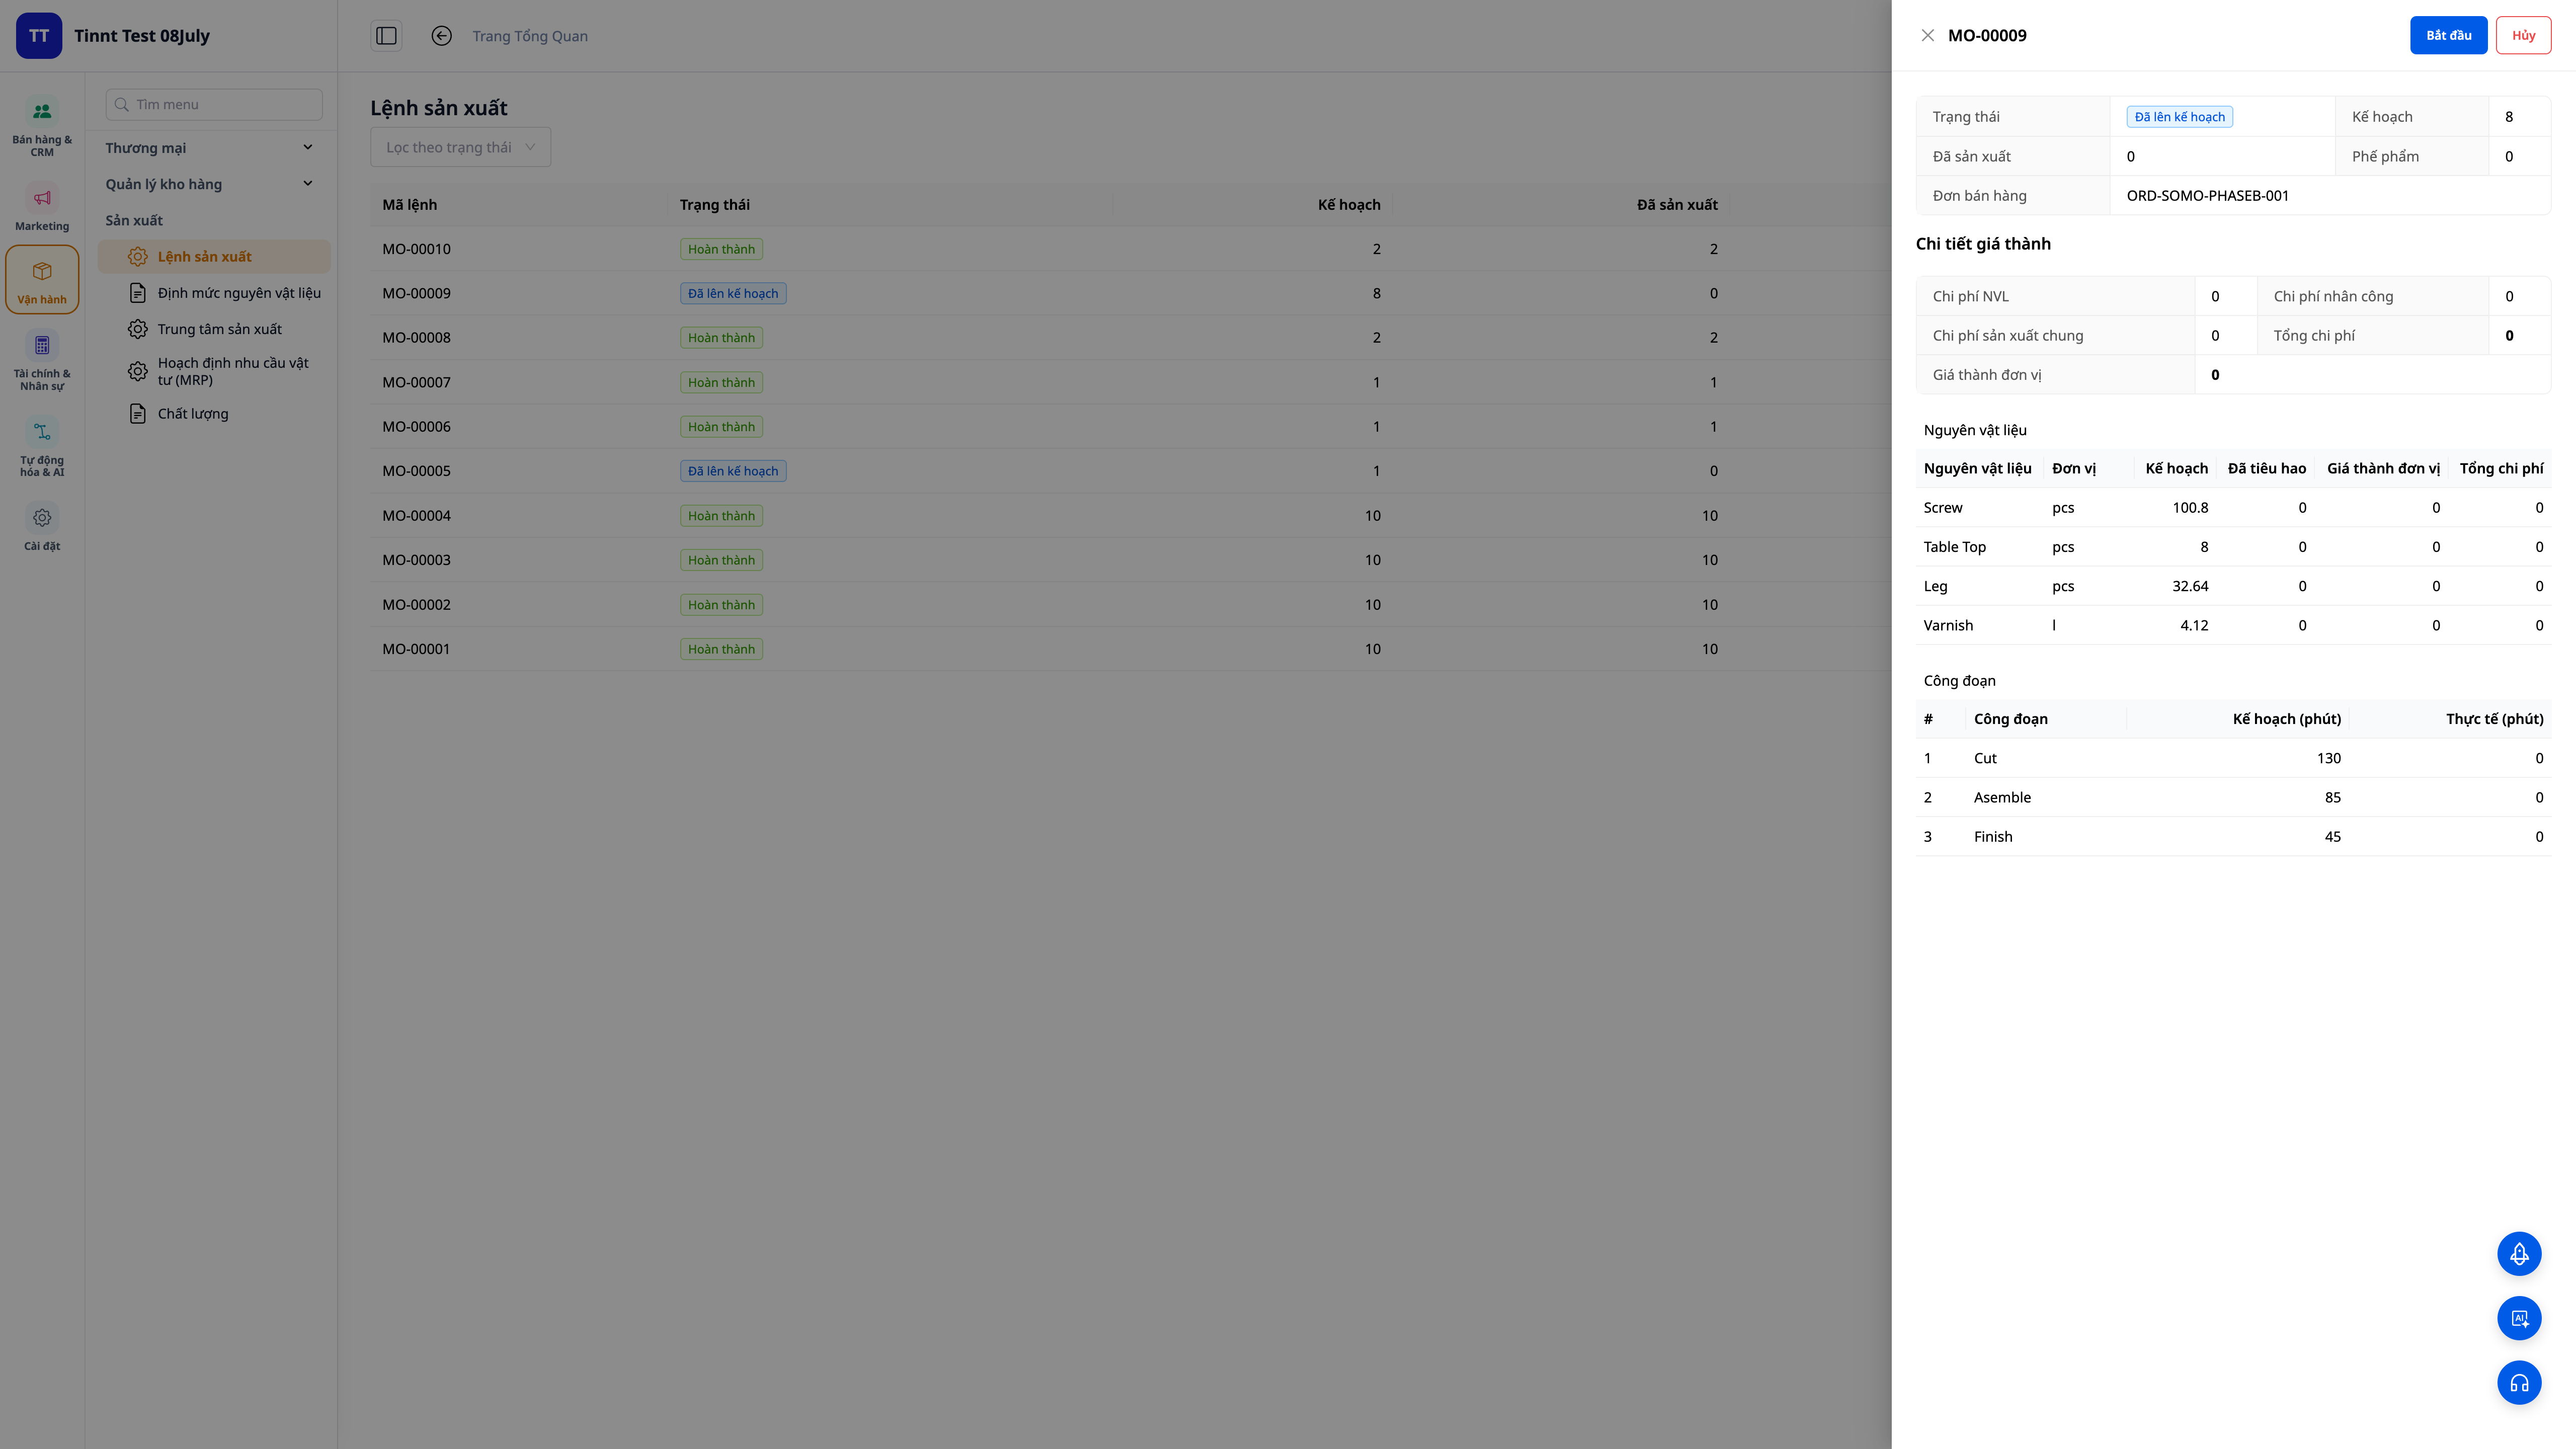
✅ 期待される結果: 製造指示が作成され、システムが部品表を自動展開し、その数量に必要な原材料と工程の一覧を表示します(歩留まり損失を含む)。
ステップ4 — 生産能力に基づく生産スケジュールの作成(ガントチャート)
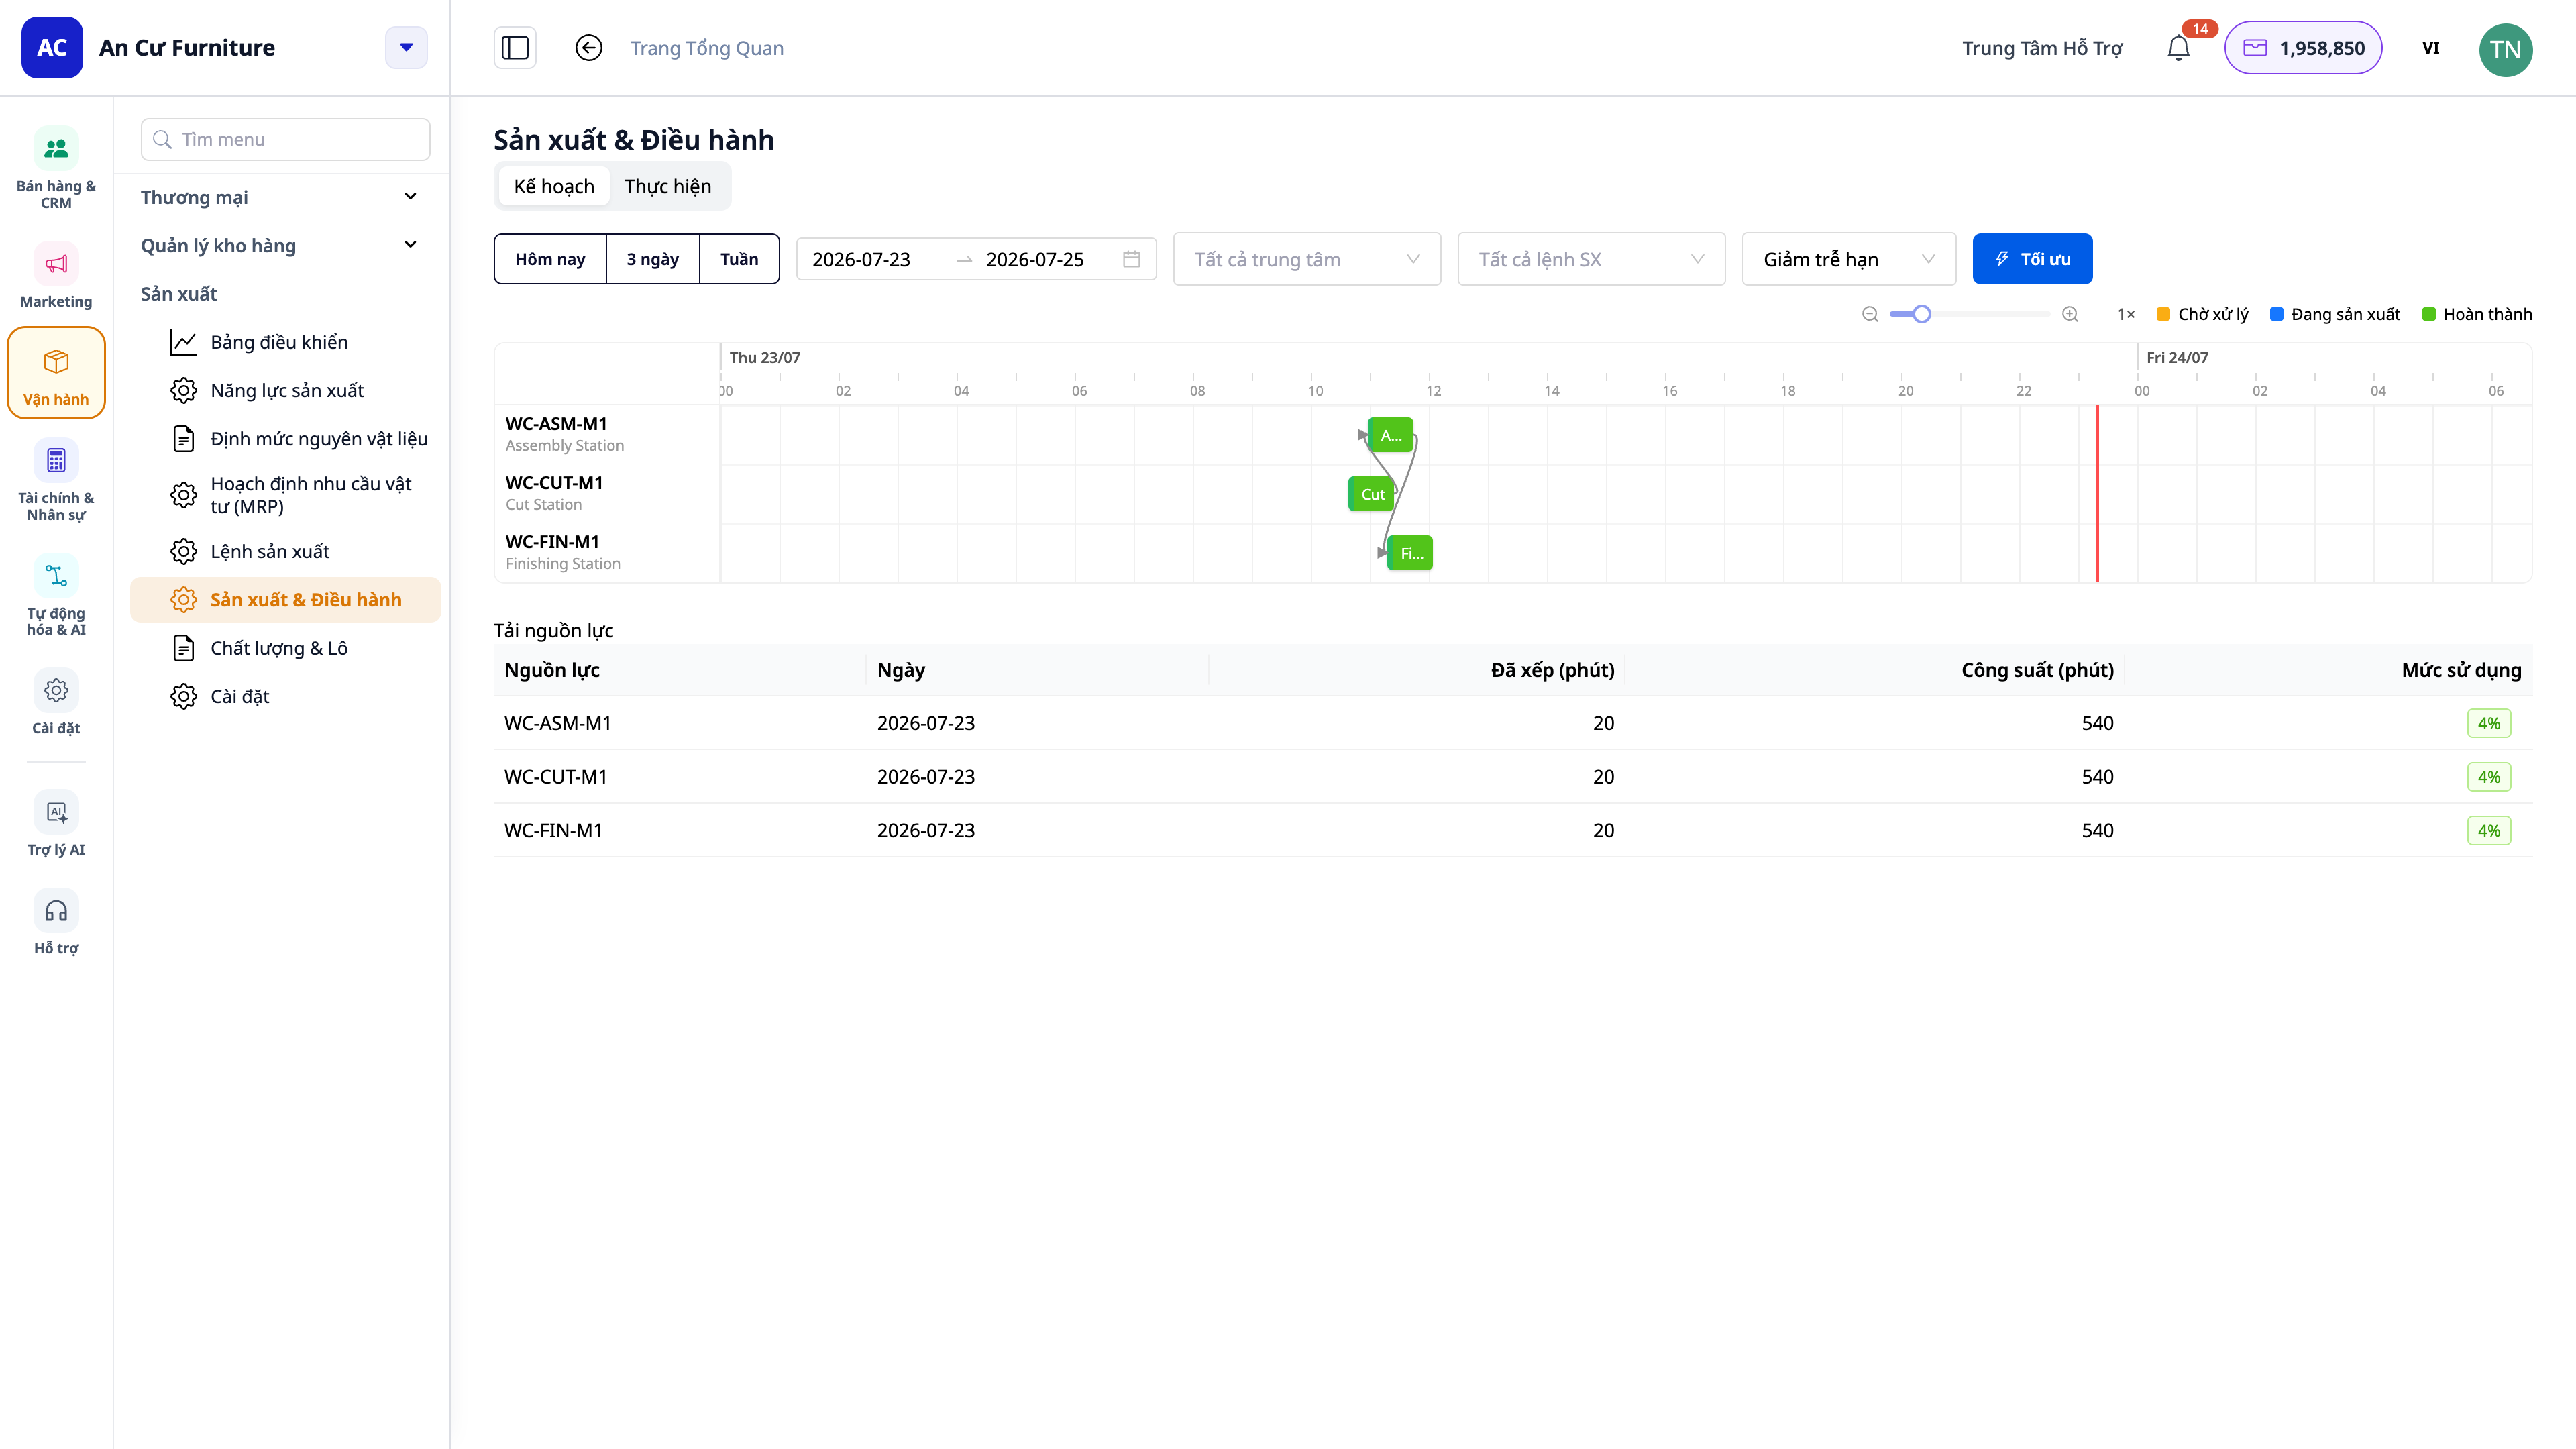
- Vào Manufacturing ▸ Production ▸ Plan — 画面はガントチャート形式のスケジュール表示です。まだの場合は、先に機械/製造チームを稼働カレンダー(calendar)と生産能力とともに登録してください。
- システムは各指示の工程を有限能力に基づいて機械/チームに割り当てます。各工程はタイムライン上のバーとして表示されます。
- Today(今日)/ 3 days(3日間)/ Week(週)をクリックするか、日付範囲を選択して、確認したい期間を表示します。
- バーを見ると、完了予定日、作業が集中しているチーム、同じ機械で異なる製品に切り替える際の段取り替え時間(changeover)がわかります。
✅ 期待される結果: 工程がリソースと稼働カレンダーに従って配置されます。Today/3 days/Week ボタンを押すと、ガントチャートの時間軸が即座に表示期間を切り替えます。完了予定日、ボトルネック、段取り替え時間が確認できます。
ステップ5 — 現場での運用:作業員向けワークステーション(MES)
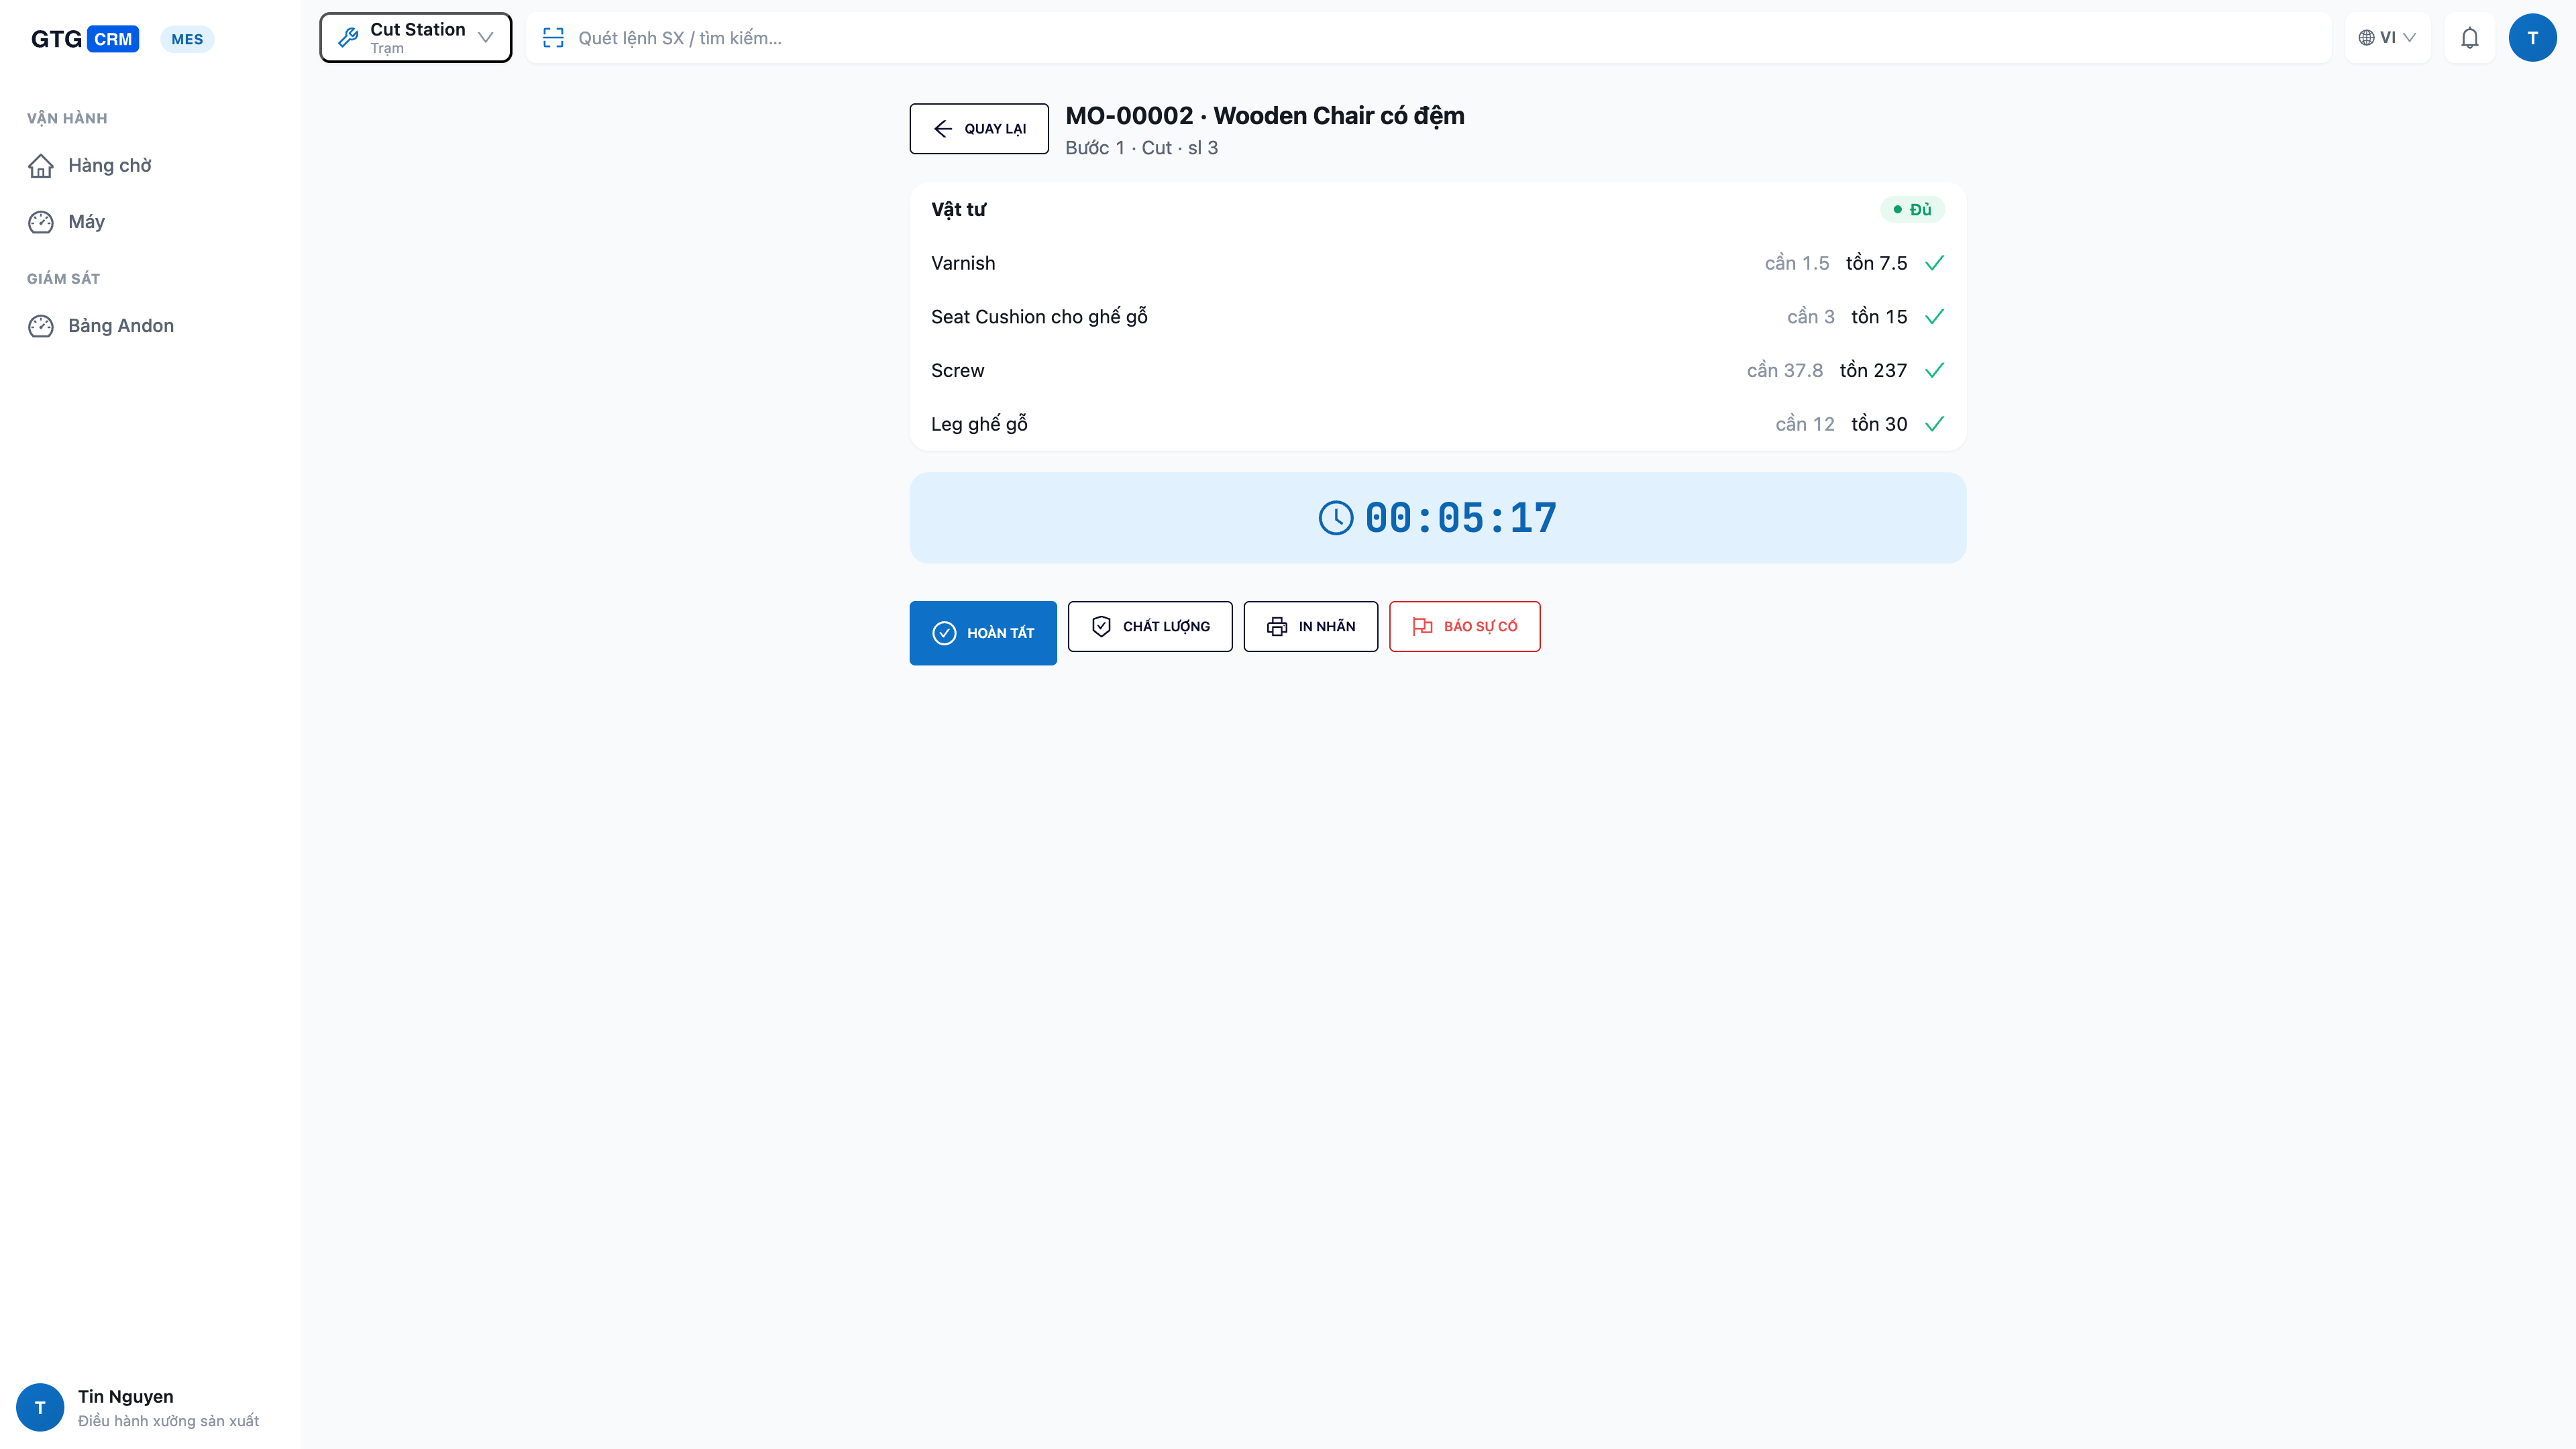
- 「リアルタイム工場画面」が有効になっていることを確認してください(準備ステップ4)。ステーションのタブレットでMàn Hình Xưởng(工場画面)アプリを開き、ログインして、そのチームのワークセンター(Work Center)を選択します。
- 作業員は自分のワークセンターの工程の待ち行列を確認できます。準備完了の作業が先頭に表示されます。作業をタップすると詳細(部品表+原材料の確認:必要数/在庫数/不足数)が開きます。
- 開始(Start)をタップして作業を開始すると、原材料が在庫から差し引かれます。作業が終わったら完了(Complete)をタップし、製造数、不良数、停止時間を入力します。
- 必要に応じて、機械の状態(稼働中/待機/段取り替え/停止)を切り替えたり、品質検査を行ったり、ステーションでロットラベルを印刷したりできます。
- 機械の故障や原材料の不足が発生した場合は、アンドン(andon)通報をタップしてください。ワンタップで管理者に通知されます。
✅ 期待される結果: 開始した作業は待ち行列から外れ、「稼働中」に移ります。完了後は製造数と不良数がすぐに記録され、製造指示の進捗が更新されます。アンドン通報は管理者に通知を送信します。
ℹ️ 権限について: 作業員は自分のステーションの工程のみ操作できます。リリース(Release)と計画の作成は製造管理者の担当です。ボタンがグレーアウトしている場合は、該当する権限が付与されていません。ワークスペースの管理者に連絡してください。
ステップ6 — アンドンボードでライン全体を監視する
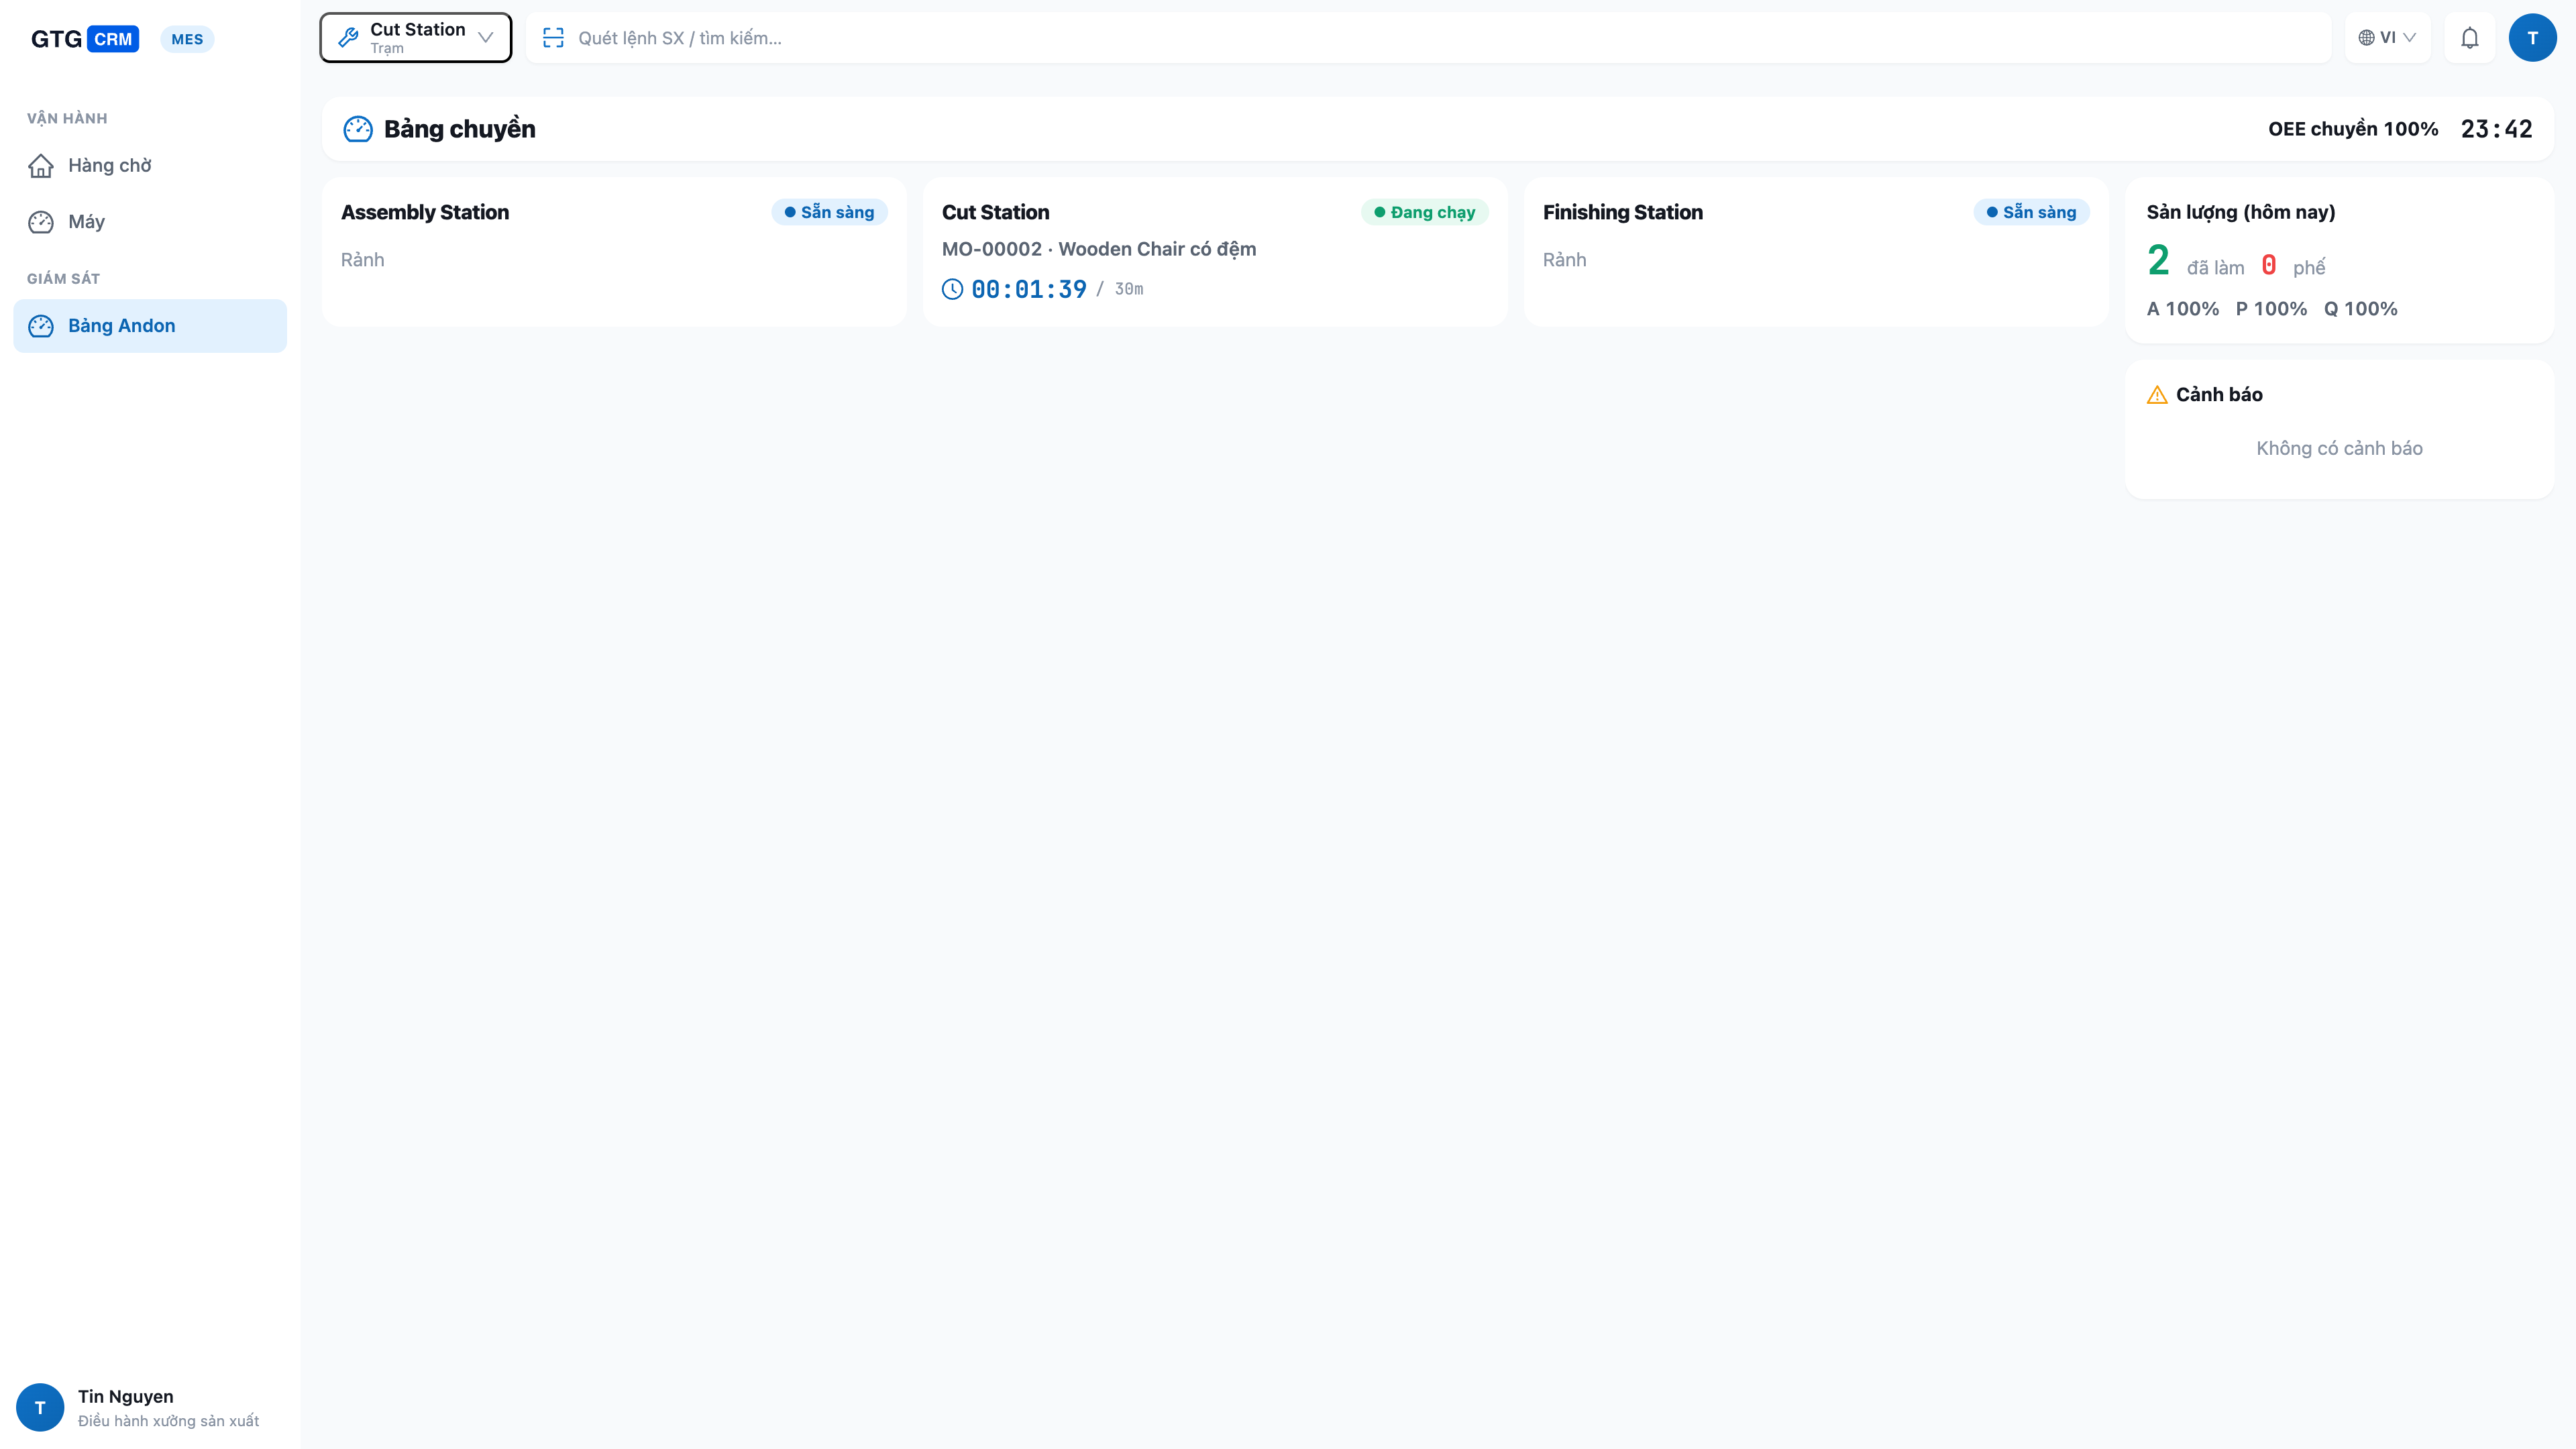
- 壁掛けの大型スクリーンで、工場画面アプリをダッシュボード(Andon)モードで開きます。このモードではすべてのワークステーションを表示できます。
- 各ワークステーションのリアルタイムの状態(稼働中/待機中/切替中/停止)、作業中のオーダーと進捗、さらにライン全体の生産性とOEE指標を確認します。
✅ 期待される結果:ボードにすべてのワークステーションがリアルタイムの状態とともに表示されます。停止しているステーションや部材不足の箇所は目立つように表示されます。作業者がワークステーションの機械で開始/完了を押すと、数値は自動的に更新されます。
ステップ7 — 製造指図の完了と自動計算された原価の確認
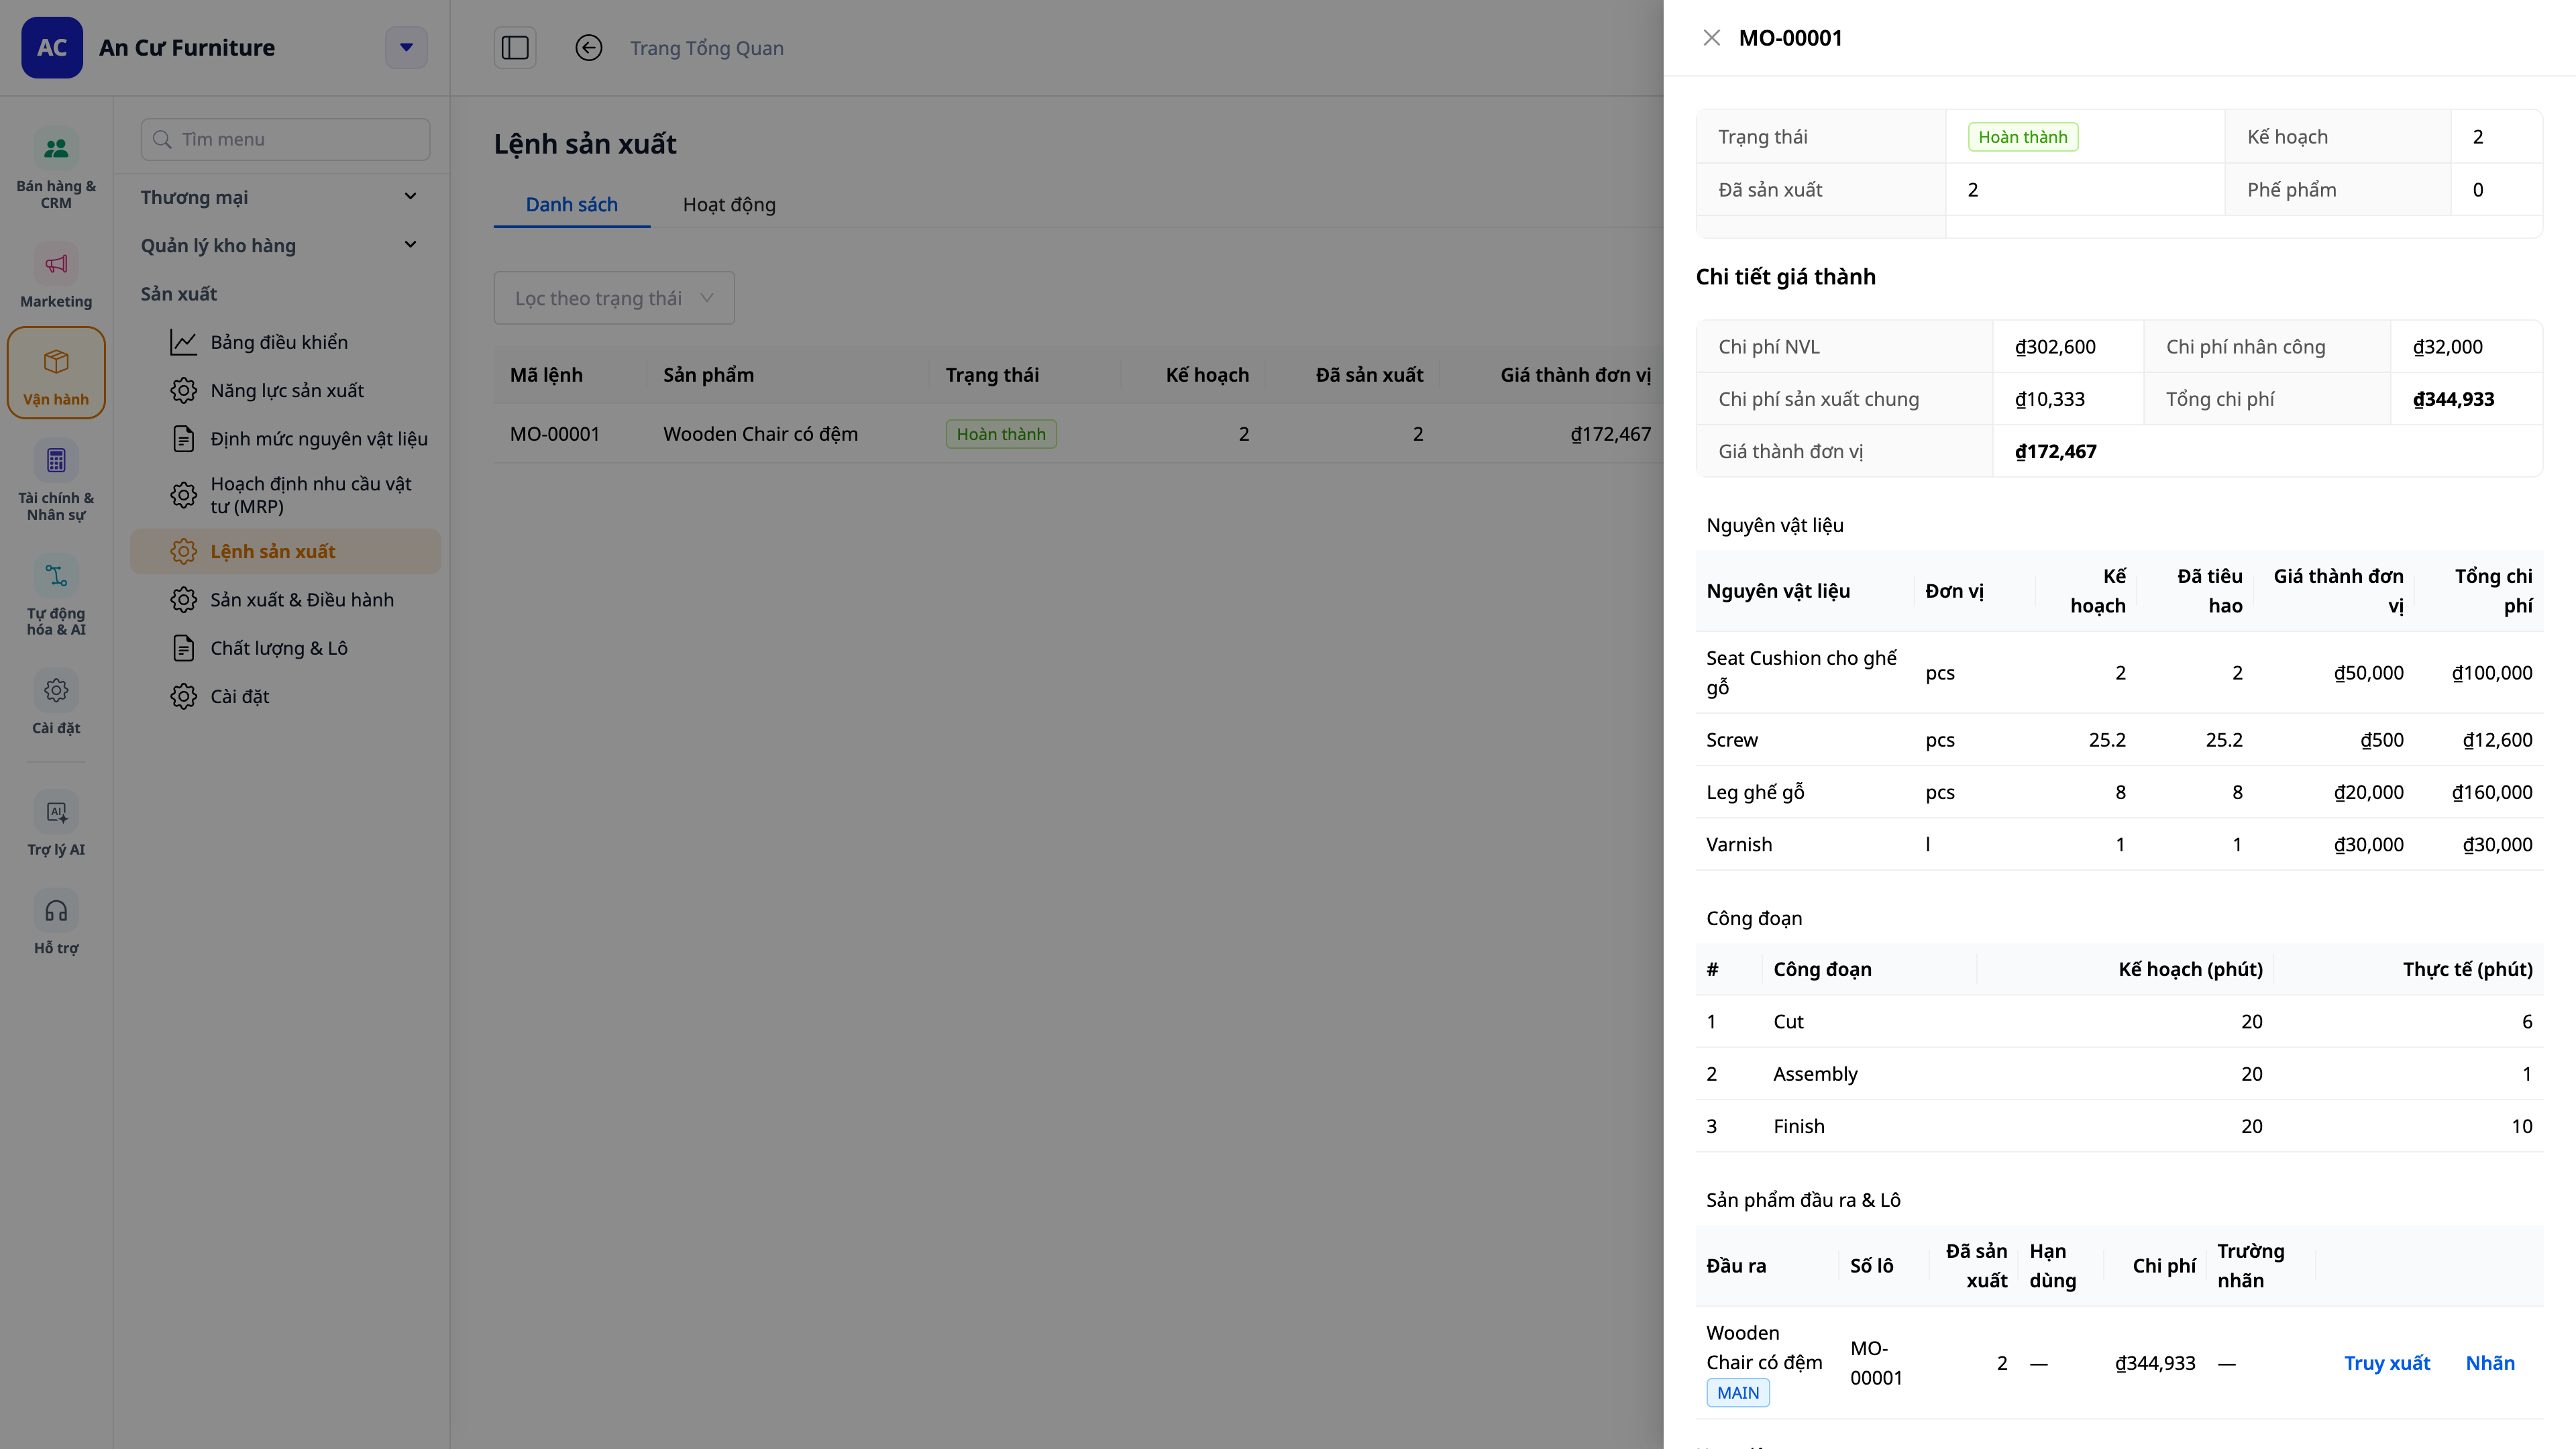
- 製造指図の最終工程が完了すると(ステップ5のワークステーションの機械から、またはポータルでCompleteを押して)、システムは製造数量を確定します。
✅ 期待される結果:システムは単位原価 = (材料費 + 労務費 + 製造間接費) ÷ 製造数量を計算します。これは各工程で記録された実際の製造数と不良数から集計されます。完成品は、その単位原価で指定の倉庫に入庫されます。完成品の製造原価(COGM)の�仕訳が総勘定元帳に記録されます。標準原価を設定している場合は、指図に差異(実際と標準の比較)が表示されます。
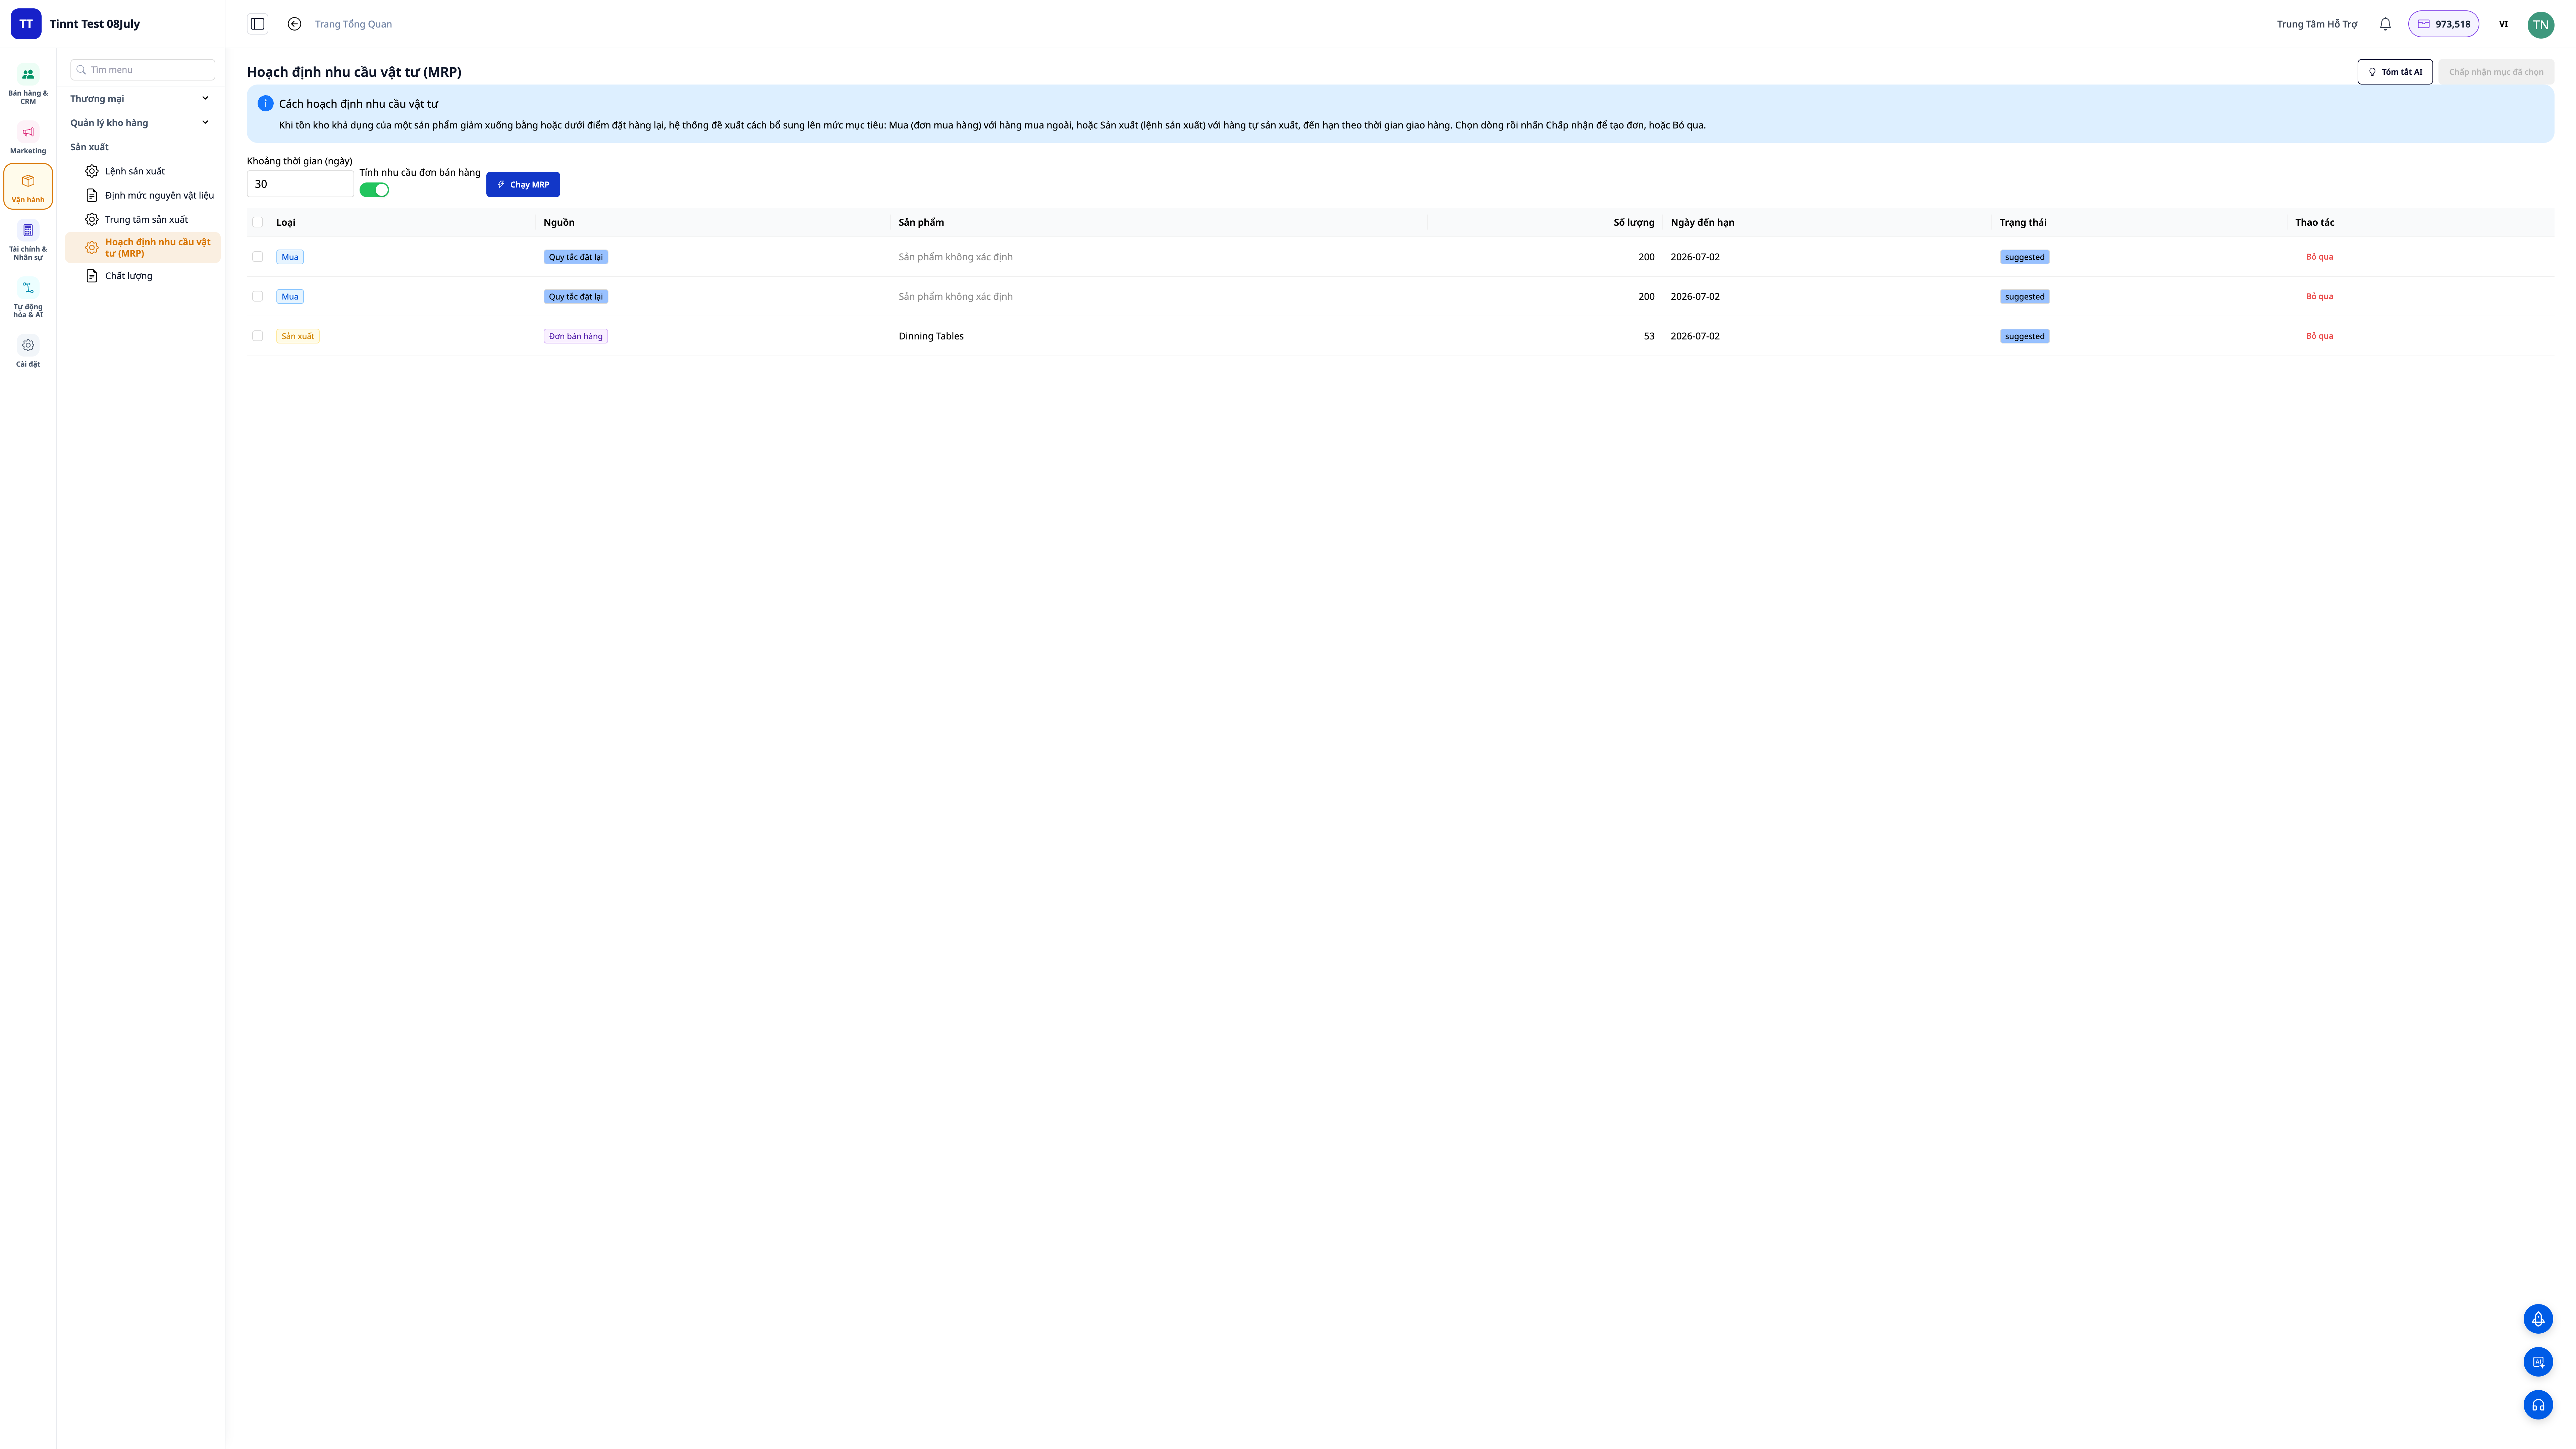
ステップ8 — 購買・製造の計画(MRP)
- 各製品に在庫基準(最小在庫/発注点/目標在庫)を設定します。
- Manufacturing ▸ Planning (MRP)に進みます。受注に基づいて計算したい場合は、実行前に"Include sales-order demand"をオンにします。
- Runを押します。Purchase Orders(購買が必要なもの)とManufacturing Orders(製造が必要なもの)の提案を確認します。各提案には発生元が明記されています。
- 使用したい提案を確認して承認します。承認された「製造」の提案は製造指図になります。
✅ 期待される結果:購買・製造の提案リストが表示され、各行には発生元のタグ(在庫基準/受注/両方)が付いています。承認された「製造」の提案は新しい製造指図に変わります。
ステップ9 — 連産品・副産物の登録とロットトレーサビリティ
- 一回の製造で複数の完成品・副産物が得られる場合は、部品表(BOM)に連産品・副産物(outputs)を追加登録します。
- 製造指図を完了すると、システムは完成品にロット番号を割り当てます。Lot Traceabilityを開くと、系譜(そのロットがどの原材料ロットを使用したか)と使用期限を確認できます。
- 原材料・完成品に使用期限を設定すると、期限が近づく前にアラートを受け取れます。
✅ 期待される結果:完成品にロット番号が付与されます。原材料の系譜を検索できます。期限が近い原材料・完成品にはアラートが表示されます。端数(小数単位)の数量も通常どおり入力できます。
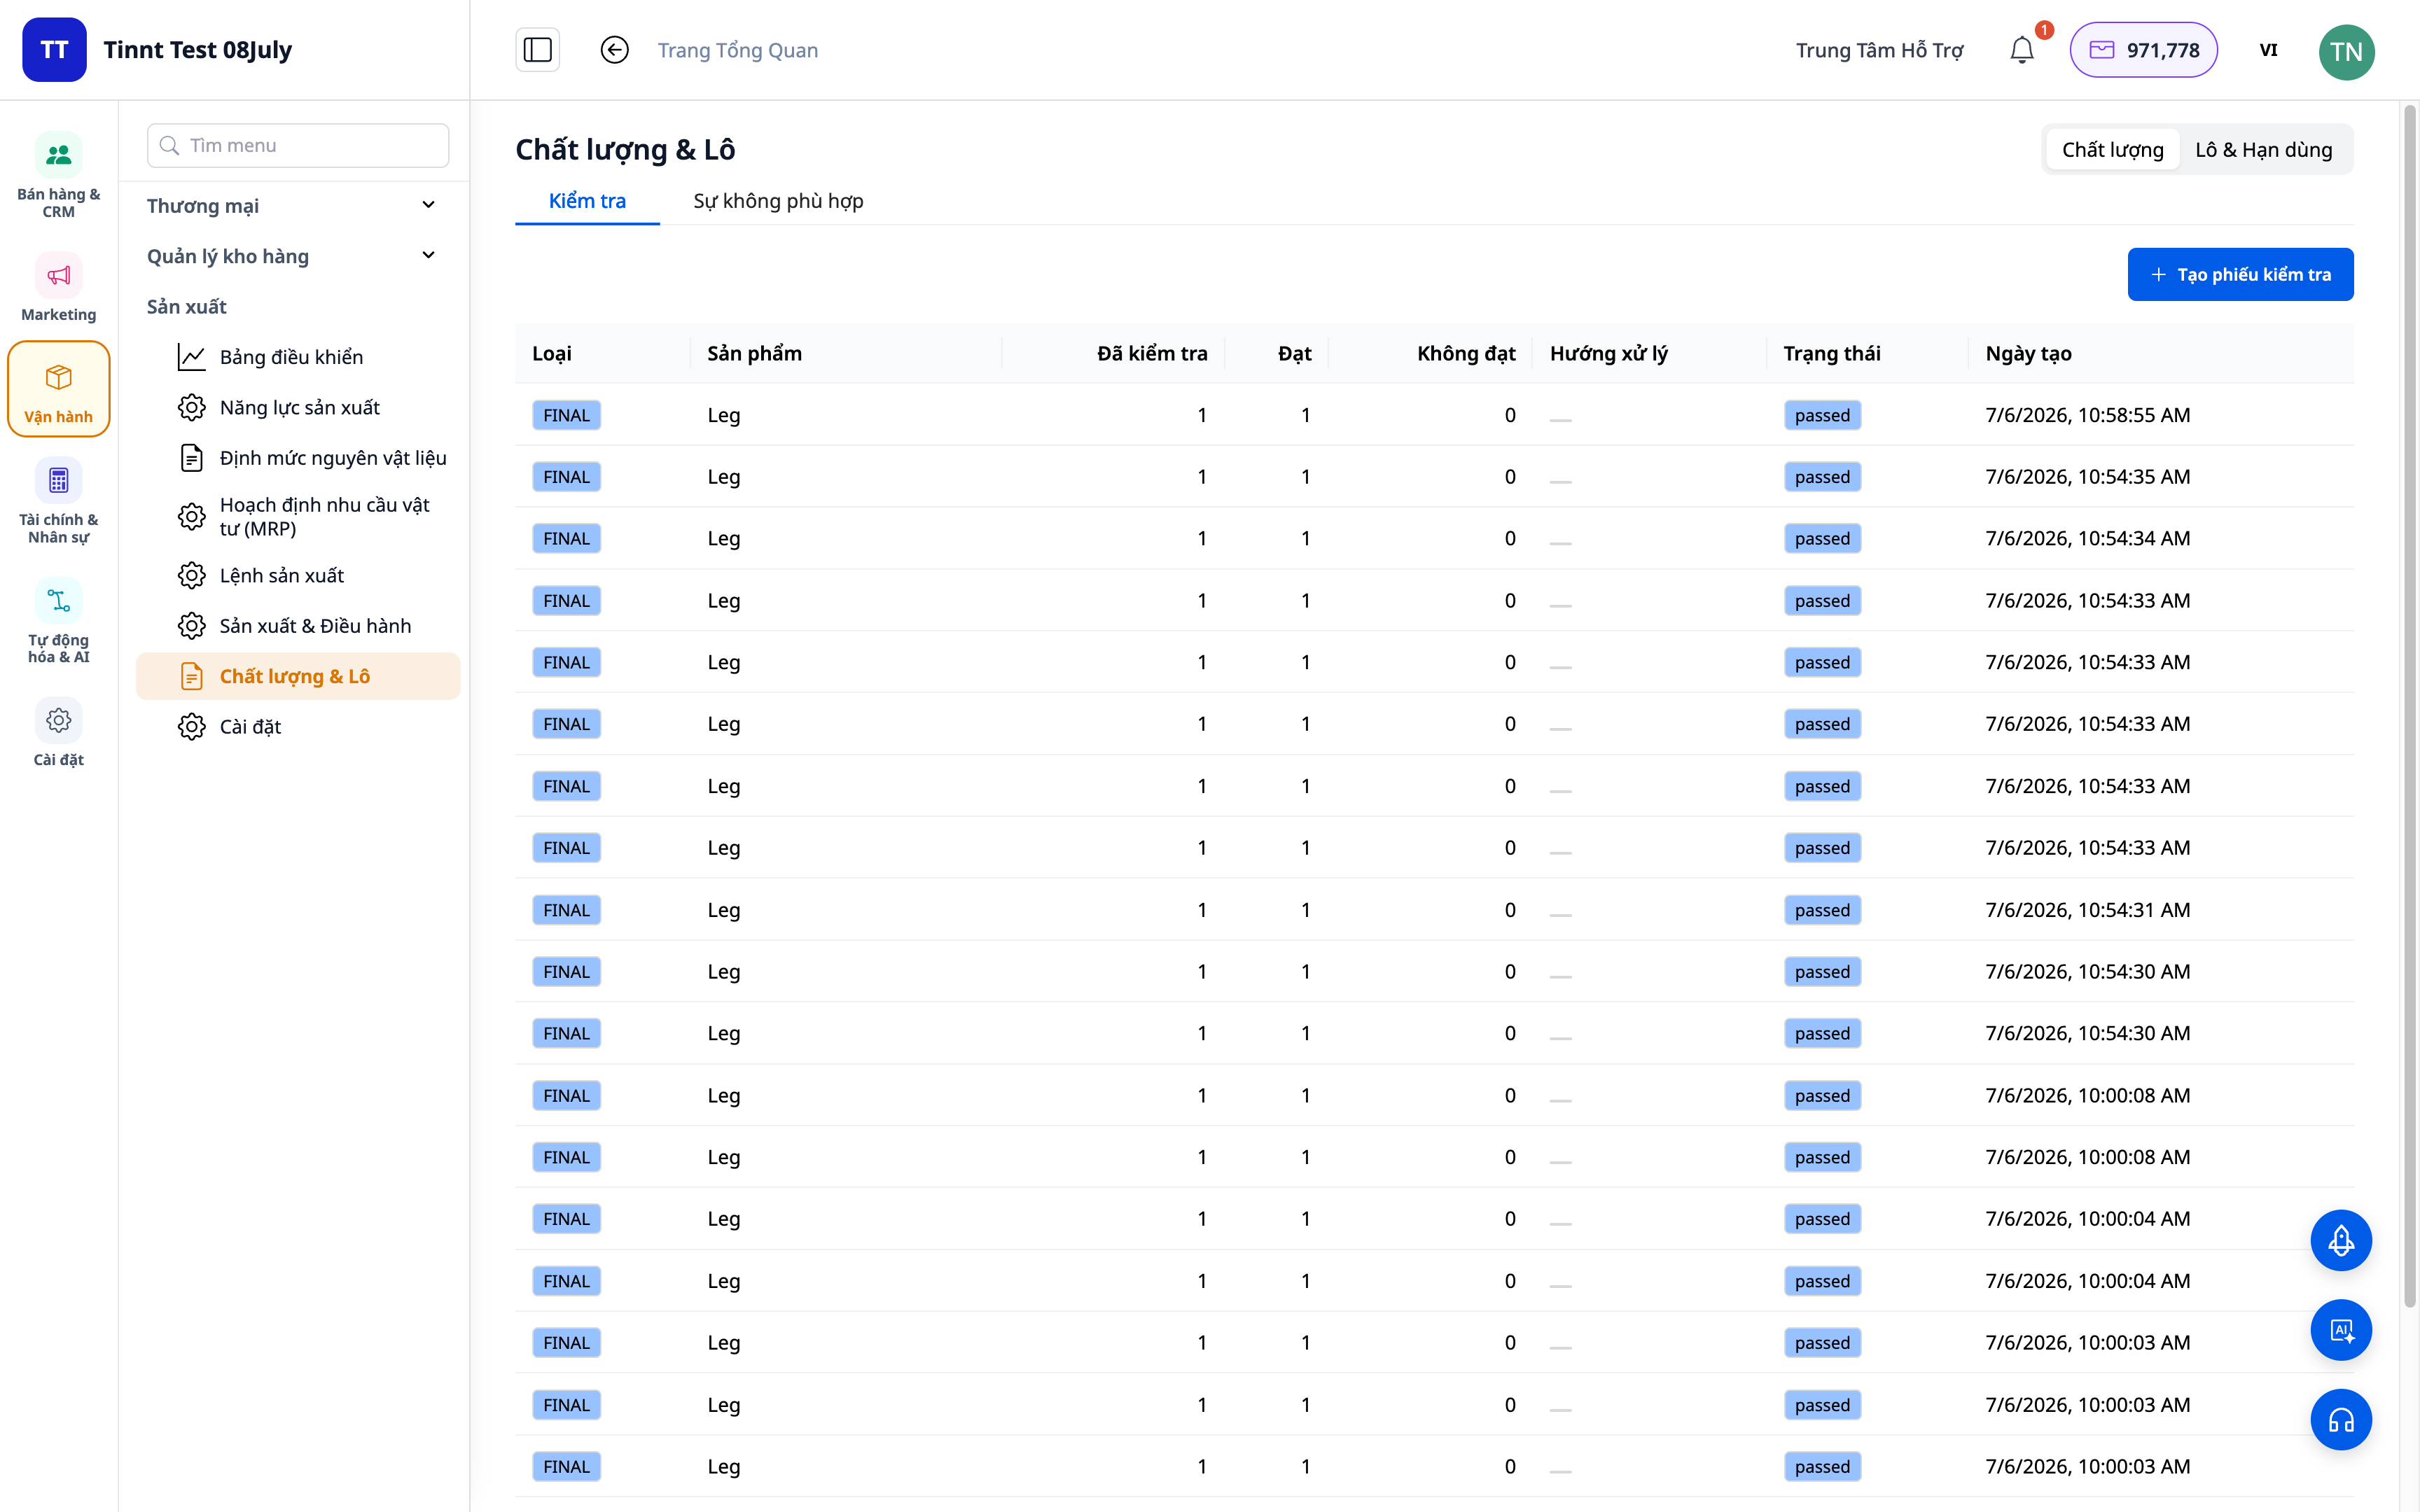
ステップ10 — MRPアドバイザーの確認とロットラベルの印刷
- 「Planning (MRP)」でアドバイザーを開きます。安全在庫、ロットサイズ、配合、段取り替えの最適化、需要予測などの提案が、分かりやすい言葉で表示され、製品名も正しく表示されます。
- OEE/SPCの指標を確認して、設備の稼働効率と品質を評価します。
- 完成品のロットからロットラベルを印刷(PDF)をクリックして、ラベルを印刷用のPDFとして出力します。
✅ 期待される結果:アドバイザーに製品名ごとの明確な提案が表示される。OEE/SPCの指標を確認できる。ロットラベルを印刷できるPDFファイルが出力される。
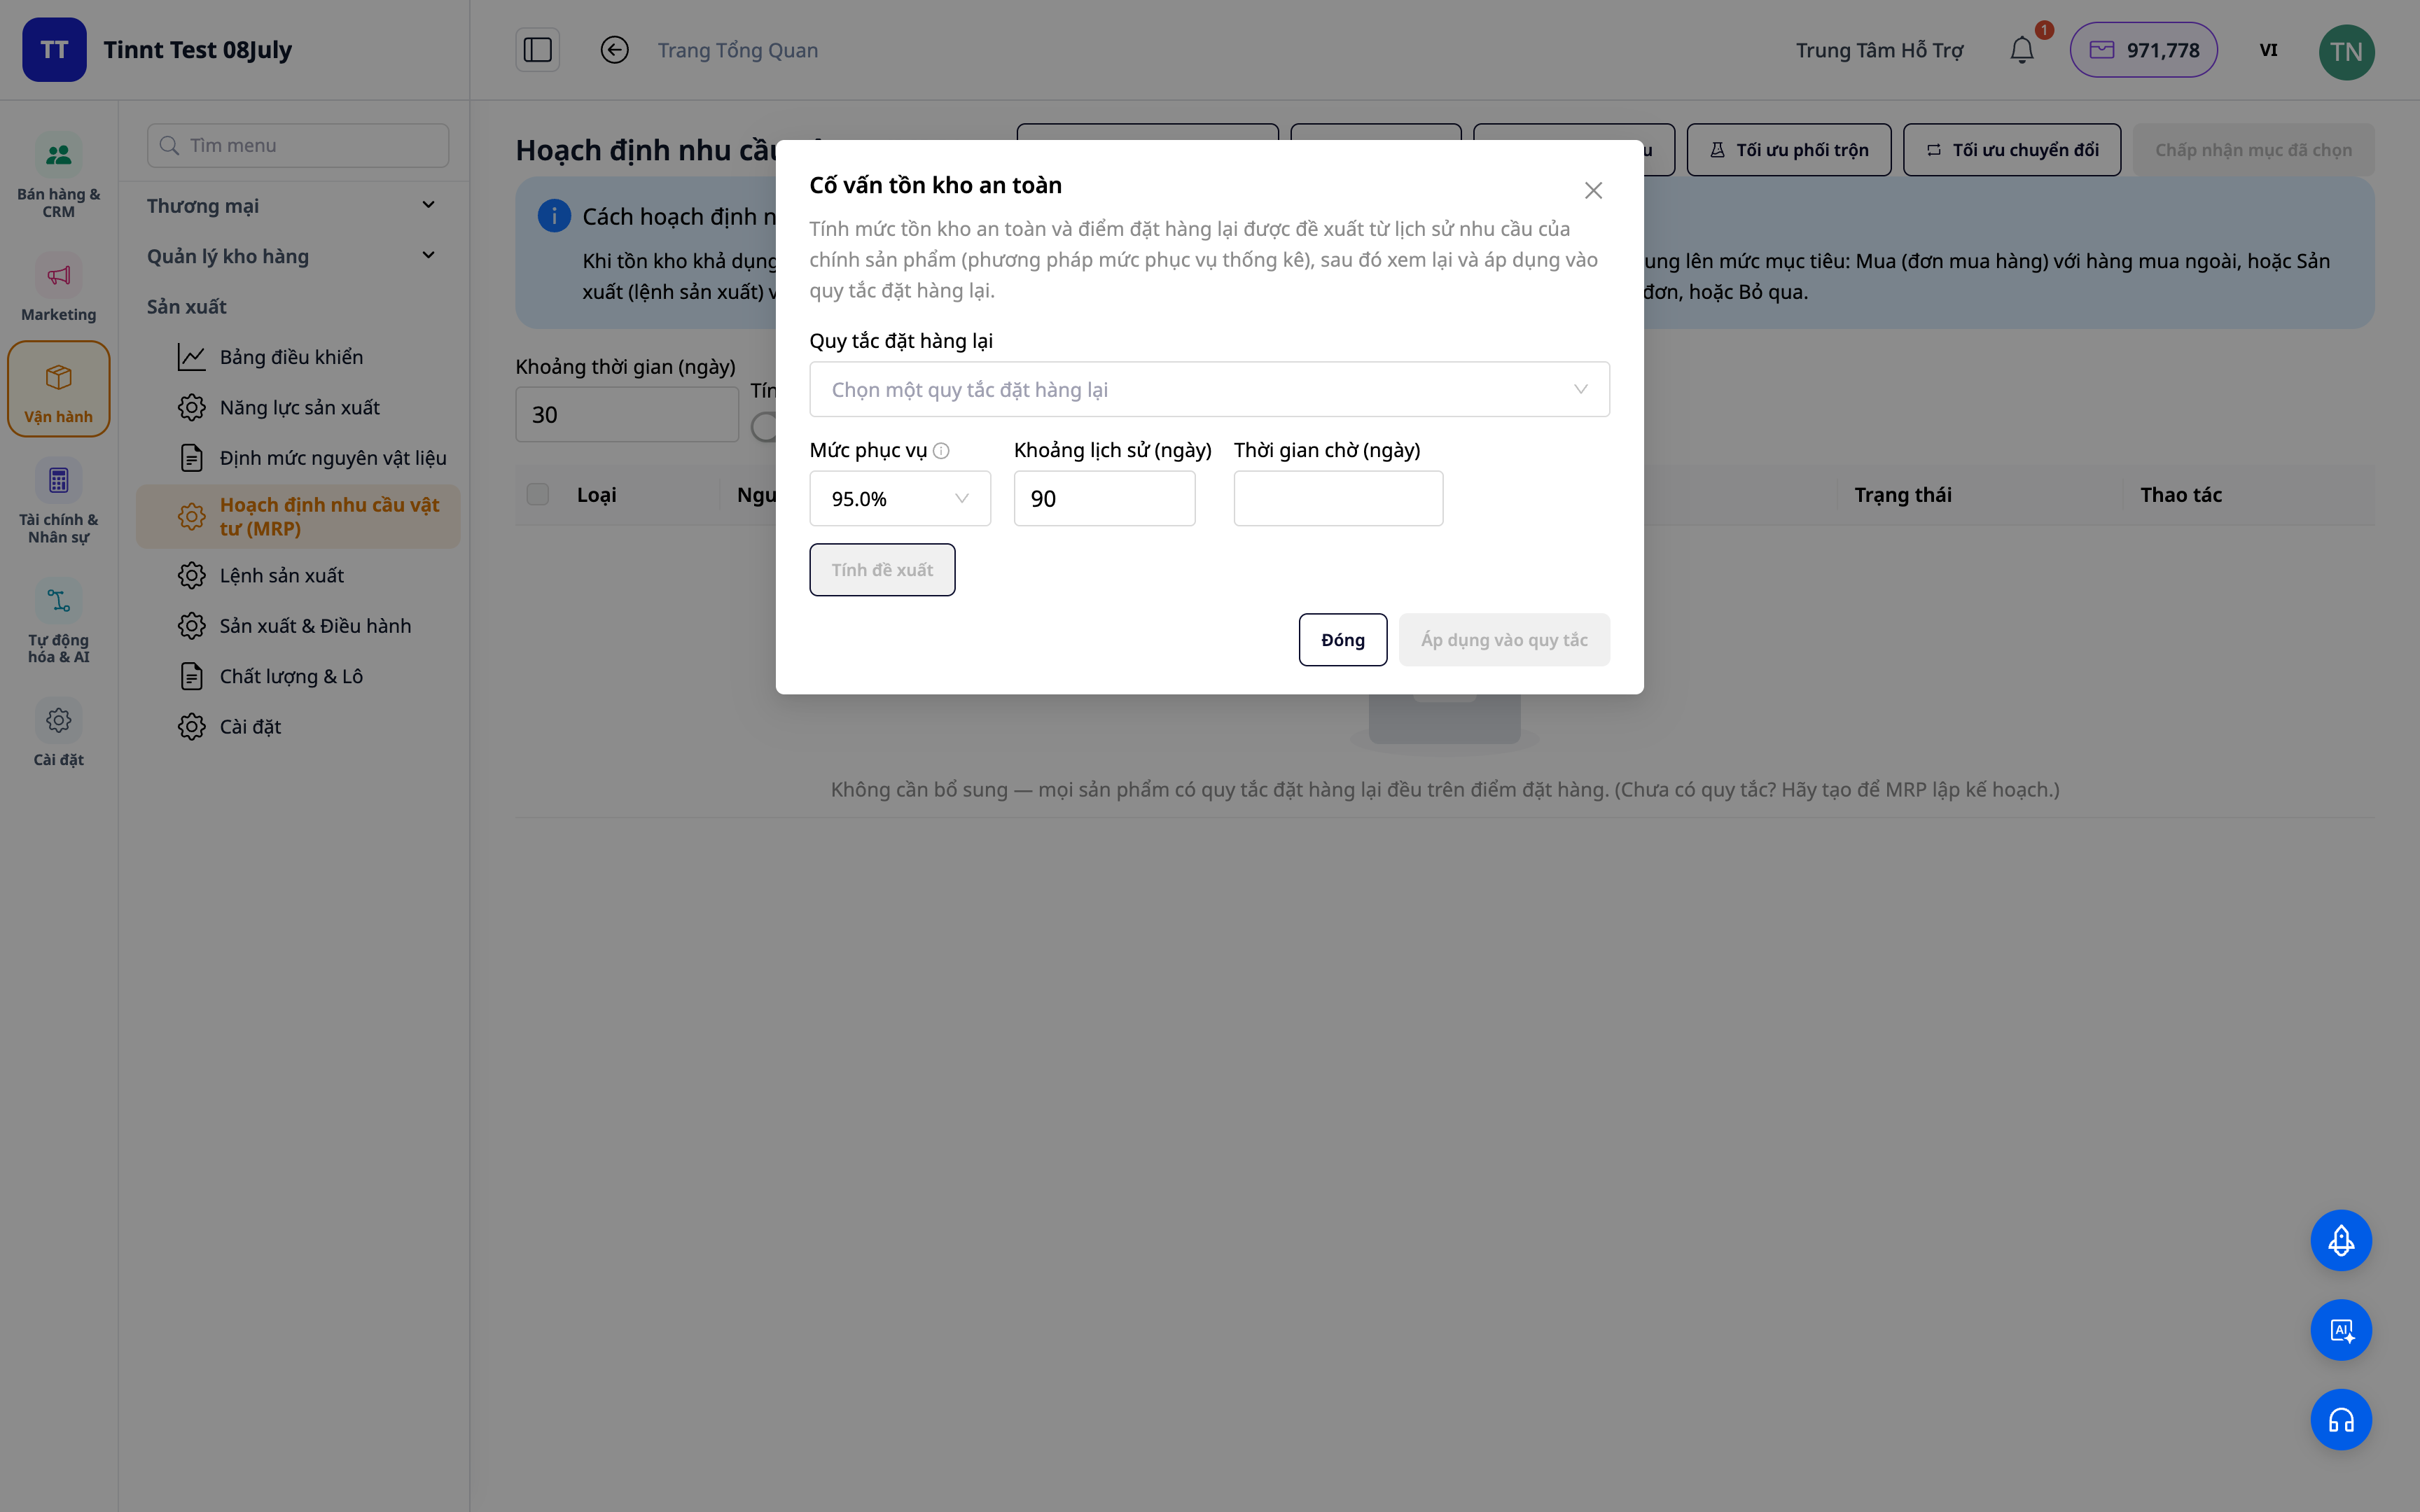
手順11 — 月末:締め処理と直接労務費・製造間接費の振替
この手順は、ベトナム会計制度の勘定科目を使用し、勘定科目622(直接労務費)と627(製造間接費)を利用している企業向けです。月次の締め処理を行うと、これら2つの勘定科目の残高は0になります。完成品の製造原価に算入されていない実際の費用は、売上原価と完成品在庫に振り分けられます。GTG CRMは仕訳を事前に計算するので、内容を確認できます。自動で帳簿に記録されることはなく、締め処理は必ず担当者がボタンを押して実行します。
- 生産計画担当者が製造 ▸ 能力(Manufacturing ▸ Capacity)を開き、製造班ごとに通常生産量(標準時間/月)を入力します。これは工場が通常1か月で完了できる作業量であり、工場の稼働時間ではありません。
- 経理担当者が会計 ▸ 会計期間(Accounting ▸ Accounting Periods)を開きます。締め処理が必要な月の期間がない場合は、次月の期間を作成をクリックします。月が終了したら、その月の行にある締め処理の準備をクリックします。初回は、通常生産量をどの方法で決定するかを尋ねられます。これは御社の会計方針となり、名称、日付、理由とともに保存されます。
- 確認の手順では、締め処理を妨げている内容が分かりやすい言葉で示されます(例:通常生産量が未入力である、間接費の勘定科目が固定費か変動費かの区分が未設定である など)。該当する修正画面へ直接移動できるボタンもあります。
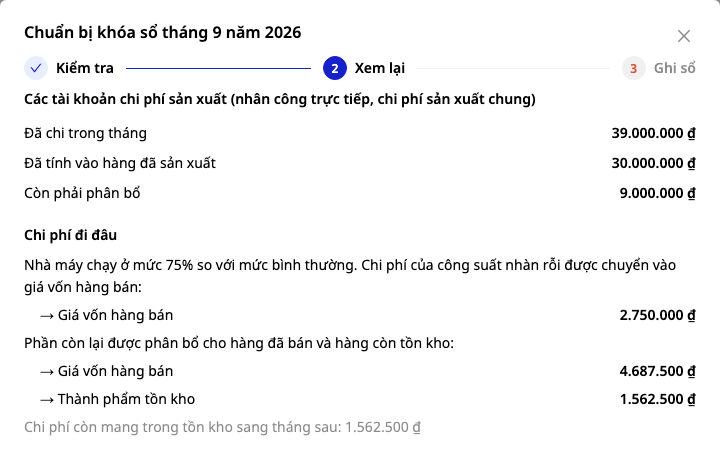
- 見直しの手順では、3つの数字を確認します:当月の支出額、生産済み品目に算入済みの額、未配賦額。仕訳を表示をクリックすると、記録される各行を確認でき、詳細表をダウンロード(ExcelまたはPDF)をクリックすると、記録用に保存できます。これは作業用の資料であり、法定の書式ではありません。
- 原価の仕訳を記帳をクリックします。その月はまだ開いている状態です。数字が正しくないと分かった場合は、その月の行を開き直して原価の仕訳を取り消すをクリックし、再度準備を行ってください。
- 準備が整ったら、月次締めを実行をクリックし、数字を確認したことをチェックして承認します。締め処理は元に戻すことができません。後で誤りが見つかった場合は、通常は次の未締めの月で修正します。ただし、すべての月が締められ、年次財務諸表がまだ提出されていない年度の誤りについては、会計期間の管理権限を持つ担当者が承認した上で、締め処理後に修正仕訳を入力して対応します。詳細は手作業仕訳ガイドの手順7を参照してください。確定済みの製造原価勘定(622、627およびその下位勘定、ならびに154、155)については、締め処理後に修正する機能は現時点でシステムにありません。
✅ 期待される結果:原価の仕訳を記帳した後、当月の勘定科目622と627の残高が0になる。製造原価に算入されていない費用は売上原価と完成品在庫に計上される。締め処理後、その月の行に締め処理済みと表示される。
期待される結果の早見表
製造班の開始 — 人件費単価と時間あたりの製造間接費を設定済み
BOMの有効化 — ステータスが「Activated」で、材料と工程がそろっている
製造指示の作成 — 部品表から材料と工程が自動的に展開される
ガントチャートでの計画(ステップ4) — 工程が能力に応じて配置され、「今日/3日/週」ボタンで表示期間を切り替えられ、段替え(changeover)が表示される
作業者向けステーション端末(ステップ5) — ステーションで開始/完了、良品数・不良数の入力、ワンタッチでトラブルを報告
アンドンボード(ステップ6) — 全ステーションのリアルタイム状態とライン全体のOEEを表示
製造指示の完了(ステップ7) — 単位原価は工程ごとに積み上げて自動計算され、製品は正しい単価で入庫、COGM仕訳が帳簿に記録される
MRP実行 — 需要元とともに購買・製造の提案を表示
ロットトレーサビリティ(ステップ9) — 製品にロットがあり、系譜を追跡でき、使用期限のアラートを確認できる
MRPアドバイザー/ラベル印刷(ステップ10) — 製品名に基づいて提案;ロットラベルはPDFで出力
月次締め(ステップ11) — 622と627が0になり、差額は売上原価と製品在庫に計上され、月のステータスが「締め済み」になる
注意事項
- 原価と差額の金額は、Costing権限を持つユーザーにのみ表示されます。
- 自社製造品の売上原価の修正は今後から適用されます。機能を有効にする前の既存の製造指示について、原価を遡って再計算することはありません。
- リアルタイム工場画面は生産設定で有効にする必要があります。作業者には工程を実行するために工場操作権限を付与する必要がありますが、リリース(Release)は管理者の作業です。
- ステーション端末とアンドンボードは同じアプリケーションを使用します。各ステーションにタブレットを置く(ステーション端末モード)か、ライン全体用に大型ディスプレイを設置する(アンドンボードモード)かを選べます。
- 販売注文のために在庫を手動で確保する必要はありません。販売注文は必要な在庫をすでに確保しており、製造された製品はその確保分に直接充当されます。
- 売上原価の仕訳を記帳するには、会計で勘定体系が設定されている必要があります。
- 製造原価の締め処理は業務用のツールであり、会計上のアドバイスではありません。標準を超える材料消費、異常な廃棄、工場別の原価には対応しておらず、年末棚卸の代わりにもなりません。依拠する前に、必ず会計担当者に詳細な計算表を確認してもらってください。
- 締め済みの月は再オープンできません。勘定体系に622/627がない場合(例:TT133の標準体系)、その月は従来どおり締められ、この振替ステップはありません。


